

Как выбрать компрессор для лазерной резки
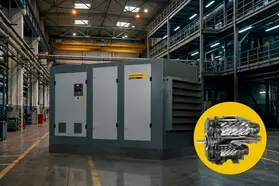
В последнее время особое развитие в промышленности получила лазерная резка металлов. Сжатый воздух и охлаждение играют ведущую роль в повышении качества лазерной резки. Многие компании-производители компрессорного оборудования не остались в стороне и разработали свои технические решения из различных комбинаций компрессорного оборудования, которые могут быть использованы в станках для лазерной резки любого бренда.
Со своей стороны, как компания-поставщик компрессорного оборудования, мы тестировали различные варианты исполнения компрессорного оборудования и проводили испытания на производственных площадках в разных условиях работы. Поэтому предлагаем вам свои технические решения и рекомендации.
1. Сбалансированные параметры компрессора — основа стабильной резки
Если вы планируете приобретать, а затем работать на профессиональном лазерном оборудовании, то и компрессор должен ему соответствовать. В противном случае возникает риск заплатить дважды. Поэтому приобретайте качественное оборудование, основные узлы и комплектующие которого себя зарекомендовали. Очень важно, чтобы у компрессора были сбалансированные параметры относительно производительности и давления.
Сбалансированные параметры компрессоров позволяют снизить риск распространённых проблем, среди которых:
- Окалина и нагар — ситуация, когда расплавленный металл остывает и прилипает к кромке реза, образуя грубый, оплавленный край, требующий дополнительной обработки.
- Окисление — если горячий металл активно вступает в реакцию с кислородом из воздуха, ухудшается качество кромки и могут измениться свойства материала в зоне реза.
- Тепловое воздействие — избыточное тепло вызывает деформацию и изменение структуры (отпуск стали), создаёт тепловые напряжения.
Поток под высоким давлением обладает достаточной кинетической энергией, чтобы пробить облако раскалённых паров металла и достичь самой нижней точки реза.
Использование винтовых компрессоров с давлением от 16 до 25 бар позволяет успешно решать такие задачи, как:
- Выдувание расплава — частицы удаляются из зоны реза, не успевая застыть на кромке.
- Защита фокусирующей линзы — воздушный барьер от брызг расплава, пыли и паров.
- Охлаждение зоны реза — воздух отводит избыточное тепло от материала.
Как подбирать сбалансированные параметры. На практике давление и производительность подбирают в паре, а не по отдельности: компрессор должен выдавать заявленный расход именно на требуемом давлении, а не на «паспортных» 7–8 барах. Для лазерной резки важно, чтобы производительность (FAD) была обеспечена в рабочей точке 16–25 бар, иначе насосная часть будет работать с перегрузкой, а давление проваливаться в моменты интенсивной резки толстого металла. Отдавайте предпочтение винтовым установкам высокого давления с промышленными компрессорными блоками проверенных производителей и запасом по рабочей точке.
2. Достаточный объём воздуха под реальный расход станка
Крайне важно, чтобы компрессор производил достаточный объём воздуха в соответствии с потребностями лазерной установки. Высокие мощности требуют более производительные установки, и наоборот.
Недостаточная производительность компрессора приведёт к падению давления в системе, нестабильной подаче воздуха и ухудшению качества резки или гравировки. В результате могут появляться неровные кромки, следы нагара, снижение скорости обработки, перегрев отдельных элементов и повышенный износ оборудования. При этом компрессор будет работать на пределе возможностей, что негативно скажется на его ресурсе.
С другой стороны, чрезмерно мощная установка также не всегда является оптимальным решением. Избыточная производительность увеличивает стоимость оборудования, энергопотребление и расходы на обслуживание. Поэтому компрессор следует подбирать не «с большим запасом на всякий случай», а исходя из реального расхода воздуха лазерной установки, рабочего давления и режима эксплуатации.
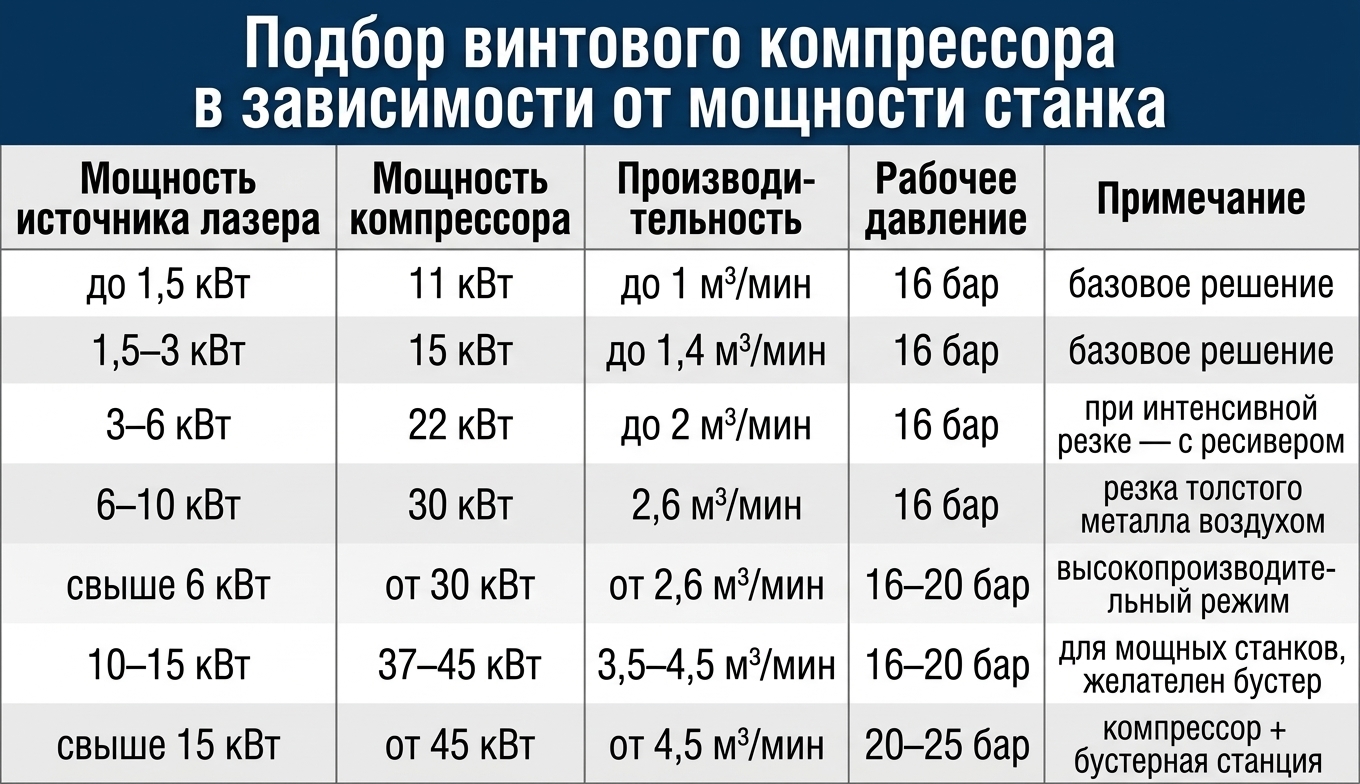
Таким образом рекомендуем следующие параметры:
- до 1,5–6 кВт — это нижний и средний диапазоны: стандартный винтовой компрессор 16 бар полностью закрывает задачу;
- 6–10 кВт — тот же типоразмер на 30 кВт, но при резке толстых металлов поток воздуха нужен максимальный, поэтому важен ресивер;
- 10–15 кВт и выше — одной установки 16 бар может не хватать. На этих станках возрастает и расход (из-за толстого металла и длинных резов), и требования к давлению (для пробивания облака паров), поэтому в комплект добавляют бустерную станцию, которая поднимает давление с 16 до 20–25 бар.
При расчёте необходимо учитывать:
- максимальный расход воздуха, указанный производителем лазерного оборудования;
- продолжительность рабочих циклов;
- возможные пиковые нагрузки;
- перспективу подключения дополнительных потребителей.
Оптимальным считается небольшой запас по производительности, который позволит компрессору работать стабильно, без постоянной перегрузки и частых переходов в аварийные режимы.
Как определяется расход лазерного станка. Расход сжатого воздуха зависит от мощности источника, толщины и типа разрезаемого металла, типа сопла и режима резки. Номинальный расход обычно указывается в литрах в минуту или кубометрах в минуту в паспорте станка. Рекомендуем опираться именно на значения производителя станка, а при сомнениях — уточнять у него максимальный, а не средний расход. Практический запас по производительности обычно составляет около 15–20% сверх максимального паспортного расхода: этого достаточно, чтобы сгладить пики и оставить резерв на утечки, не переплачивая за избыточную мощность.
Качество сжатого воздуха. Для лазерных установок особенно критичны отсутствие влаги, масла и твёрдых частиц, поэтому вместе с винтовым компрессором часто используют осушитель, магистральные фильтры и ресивер. Такое решение помогает обеспечить стабильную работу лазерного оборудования, повысить качество обработки материалов и продлить срок службы как компрессора, так и самой установки. Рекомендуемый класс чистоты воздуха для лазерной резки — не хуже ISO 8573-1: класс 1 по содержанию масел, класс 2 по частицам и влаге (для резки воздухом), а при использовании азотного генератора требования к подготовке воздуха становятся ещё строже.
3. Работа на давлении до 20 бар: бустерная станция и отдельная компрессорная
Для некоторых станков, предназначенных для лазерной резки, может потребоваться давление до 20 бар. В этом случае в состав оборудования необходимо включить бустерную станцию и, возможно, спроектировать оборудование как отдельно стоящее.
При таком решении стандартный винтовой компрессор обеспечивает базовую подготовку и подачу воздуха, а бустерная станция повышает давление до требуемого уровня. Это позволяет получить стабильные параметры сжатого воздуха без перегрузки основного компрессора и обеспечить корректную работу лазерной установки при высоких требованиях к давлению.
Когда бустер оправдан. Бустерную станцию целесообразно применять, когда требуемое давление превышает возможности стандартного винтового компрессора (например, 20 бар и выше) либо когда нужно выжать повышенное давление из уже имеющейся сети обычного давления без замены основного компрессора. Бустер берёт подготовленный воздух, уже прошедший осушку и фильтрацию, и дожимает его до нужного уровня.
Проектирование отдельно стоящей компрессорной станции особенно актуально, если оборудование имеет большую производительность, повышенный уровень шума, значительное тепловыделение или требует отдельной системы вентиляции. В этом случае можно заранее предусмотреть удобное размещение компрессора, ресиверов, осушителей, фильтров, бустера и системы управления, а также обеспечить доступ для сервисного обслуживания.
Кроме давления, при проектировании необходимо учитывать качество воздуха после повышения давления. При сжатии воздух нагревается, а содержащаяся в нём влага может конденсироваться, поэтому важно правильно подобрать систему осушки и фильтрации. В качестве опции модели могут оснащаться частотным преобразователем — это актуально при значительном колебании расхода воздуха в течение рабочего дня.
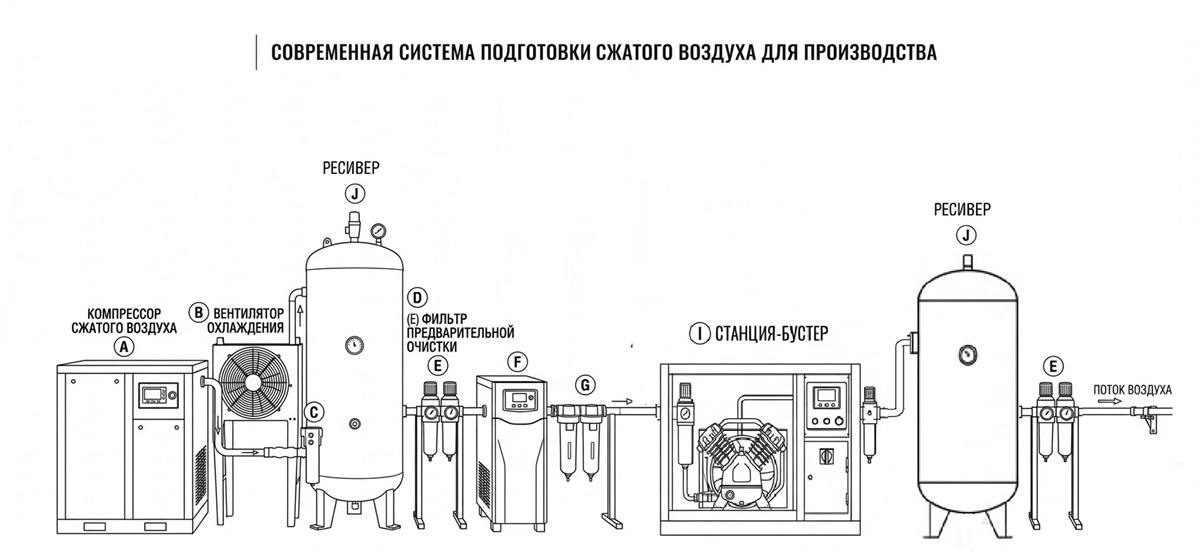
Порядок обвязки при бустерном решении. Типовая схема выглядит так: компрессор → ресивер первичного воздуха → осушитель → фильтры очистки → бустерная станция → ресивер высокого давления → фильтр тонкой очистки → станок. Ресиверы ставят как на входе, так и на выходе бустера, чтобы сгладить пульсации и исключить просадки давления в момент открытия клапанов. Точка росы сжатого воздуха при этом должна быть обеспечена до бустера — осушка после дожима менее эффективна, поскольку на высоком давлении влага конденсируется иначе.
4. Азот для резки без окисления
В тех случаях, когда недопустимо или нежелательно окисление разрезаемого металла, для лазерной резки используется генератор азота. Кроме этого, в технологическом процессе важно использование азота более высокой концентрации, так как даже малейшее присутствие кислорода может негативно сказаться на финальной заготовке — об этом красноречиво будет говорить изменение цвета конечного среза.
Использование азота в качестве вспомогательного газа позволяет получить чистый, светлый и ровный рез без окалины, следов окисления и необходимости последующей механической обработки кромки. Это особенно важно при резке нержавеющей стали, алюминия, цветных металлов и других материалов, для которых внешний вид и качество поверхности имеют принципиальное значение. Чем выше требования к качеству реза, тем более стабильными должны быть параметры подачи азота: давление, расход и концентрация.
При подборе генератора азота необходимо учитывать производительность лазерного станка, толщину и тип обрабатываемого металла, режим резки, требуемое давление газа и необходимую степень чистоты азота. Для большинства технологических задач важна не только номинальная концентрация, но и способность системы стабильно поддерживать её при переменных нагрузках. Недостаточная производительность генератора или резкие колебания расхода могут привести к снижению чистоты газа, ухудшению качества кромки и нестабильности процесса резки.
Типы генераторов азота. Применяются два основных типа — мембранные и адсорбционные (PSA). Мембранные обеспечивают чистоту азота примерно 95–99%, чего обычно достаточно для резки углеродистой стали и большинства задач. Адсорбционные (PSA) дают чистоту до 99,5–99,999% и применяются там, где требования к отсутствию кислорода максимальны. Чем выше требуемая чистота, тем ниже выход азота при том же расходе воздуха, поэтому запас по производительности закладывают с учётом рабочей точки.
В состав такой системы, как правило, входят компрессор, блок подготовки сжатого воздуха, осушитель, фильтры, ресиверы, азотный генератор и, при необходимости, бустерная станция для повышения давления. Особое внимание следует уделять предварительной подготовке воздуха, поскольку влага, масло и твёрдые частицы снижают эффективность работы генератора и могут повлиять на срок службы его адсорбционных или мембранных элементов. Чем качественнее подготовлен исходный воздух, тем стабильнее будет концентрация азота и надёжнее работа всей системы.
Требования к подготовке воздуха перед азотным генератором. Для надёжной работы мембранных и PSA-генераторов исходный воздух должен быть осушен и очищен: обычно требуется точка росы не выше +3 °C (для PSA — часто ниже), удаление масла до уровня не хуже класса 1 по ISO 8573-1 и фильтрация частиц. Масло особенно опасно — оно необратимо разрушает мембрану и адсорбент. Поэтому перед генератором азота следует устанавливать высокоэффективные коалесцирующие фильтры и адсорбционный фильтр тонкой очистки.
Также важно предусмотреть достаточный объём ресиверов для сжатого воздуха и азота. Они позволяют сгладить пиковые нагрузки, стабилизировать давление и обеспечить более равномерную работу оборудования. При интенсивной эксплуатации лазерного станка это помогает избежать просадок по давлению и концентрации, которые могут привести к браку заготовок или остановке производственного процесса. Практика показывает, что объём азотного ресивера подбирают так, чтобы он компенсировал кратковременные пики расхода при пробивке и старте резки, не давая давлению падать ниже рабочего порога.
Итоговые рекомендации
Таким образом, система генерации азота и сжатого воздуха для лазерной резки должна проектироваться комплексно, с учётом требований конкретного станка и технологического процесса. Правильно подобранное оборудование обеспечивает высокое качество реза, снижает зависимость предприятия от поставок баллонного или жидкого азота и позволяет оптимизировать эксплуатационные расходы при стабильной работе производства.
Кратко о главном при выборе:
- Давление 16–25 бар — для выдувания расплава, защиты линзы и охлаждения зоны реза.
- Производительность — не ниже максимального паспортного расхода станка с запасом 15–20%, без лишнего «запаса на всякий случай».
- Качество воздуха — осушитель, коалесцирующие и магистральные фильтры, классы чистоты по ISO 8573-1.
- Бустер и ресиверы — для давления до 20 бар и сглаживания пиковых нагрузок.
- Азотный генератор — мембранный или PSA в зависимости от требуемой чистоты, с качественной подготовкой исходного воздуха.
Компания «Пневмоцентр» готова помочь с подбором компрессорного и азотного оборудования под ваш лазерный станок: рассчитаем требуемый расход и давление, подберём винтовой компрессор, бустерную станцию, осушитель, фильтры, ресиверы и генератор азота, а также спроектируем компрессорную станцию под ваши задачи.