

Компрессор для металлообработки: основные рекомендации и ошибки
Компрессор — это «лёгкие» цеха металлообработки. Пневмоинструмент, обдув стружки, пневмозажимы на станках с ЧПУ, пневмоцилиндры задней бабки, продувка каналов, распыление в системах минимального количества смазки MQL, управление пневмоавтоматикой — всё это завязано на стабильную подачу сжатого воздуха.
Когда компрессор для производства подобран правильно, его почти не замечают: станки работают стабильно, зажимы срабатывают предсказуемо, давление в сети не «гуляет», инструмент и оснастка отрабатывают свой ресурс. Но если компрессор подобран неправильно, проблемы редко проявляются сразу и очевидно. Они накапливаются постепенно: появляются микропростои в течение смены, плавающий брак по геометрии, необъяснимый рост расхода инструмента, задержки срабатывания пневмоцилиндров, «залипающие» пневмоклапаны, вода в магистрали.
Производство начинает искать причину в станках, оснастке, программе, квалификации операторов или качестве инструмента. Но корень проблемы часто находится в ошибках, допущенных ещё на этапе подбора компрессорного оборудования.
Правильно подобранный компрессор — основа стабильной работы всего цеха металлообработки. Ниже разберём, какой компрессор выбрать, какие параметры учитывать и каких ошибок лучше избежать.
Почему для металлообработки так важен стабильный сжатый воздух
В металлообработке сжатый воздух — это не вспомогательная мелочь, а часть производственного процесса. Он влияет на скорость, повторяемость и качество операций.
Если давление нестабильно, пневмозажим может сработать не с той силой или с задержкой. Если в магистрали есть конденсат, страдают клапаны, цилиндры, пневмоинструмент и элементы автоматики. Если компрессор не успевает восполнять расход, станки начинают работать нестабильно, а операторы — ждать, пока давление восстановится.
Особенно чувствительны к качеству воздуха участки с ЧПУ, автоматизированными линиями, пневмооснасткой, MQL-системами и большим количеством одновременно работающих потребителей.
Проверьте себя
Если на вашем производстве регулярно проседает давление, из магистрали «плюётся» конденсат, пневмоцилиндры зажима срабатывают с задержкой, а операторы жалуются на нестабильную работу пневмоинструмента, велика вероятность, что вы уже столкнулись минимум с одной ошибкой при выборе или организации компрессорной системы.
Такие симптомы нельзя списывать только на «старый станок» или «плохую оснастку». Часто проблема находится в компрессоре, ресивере, осушителе, фильтрах, диаметре магистрали или неправильной схеме разводки воздуха.
Какой тип компрессора выбрать для металлообработки
Для металлообрабатывающего цеха чаще всего рассматривают три варианта: поршневой компрессор, винтовой компрессор и винтовой компрессор с частотным приводом VSD.
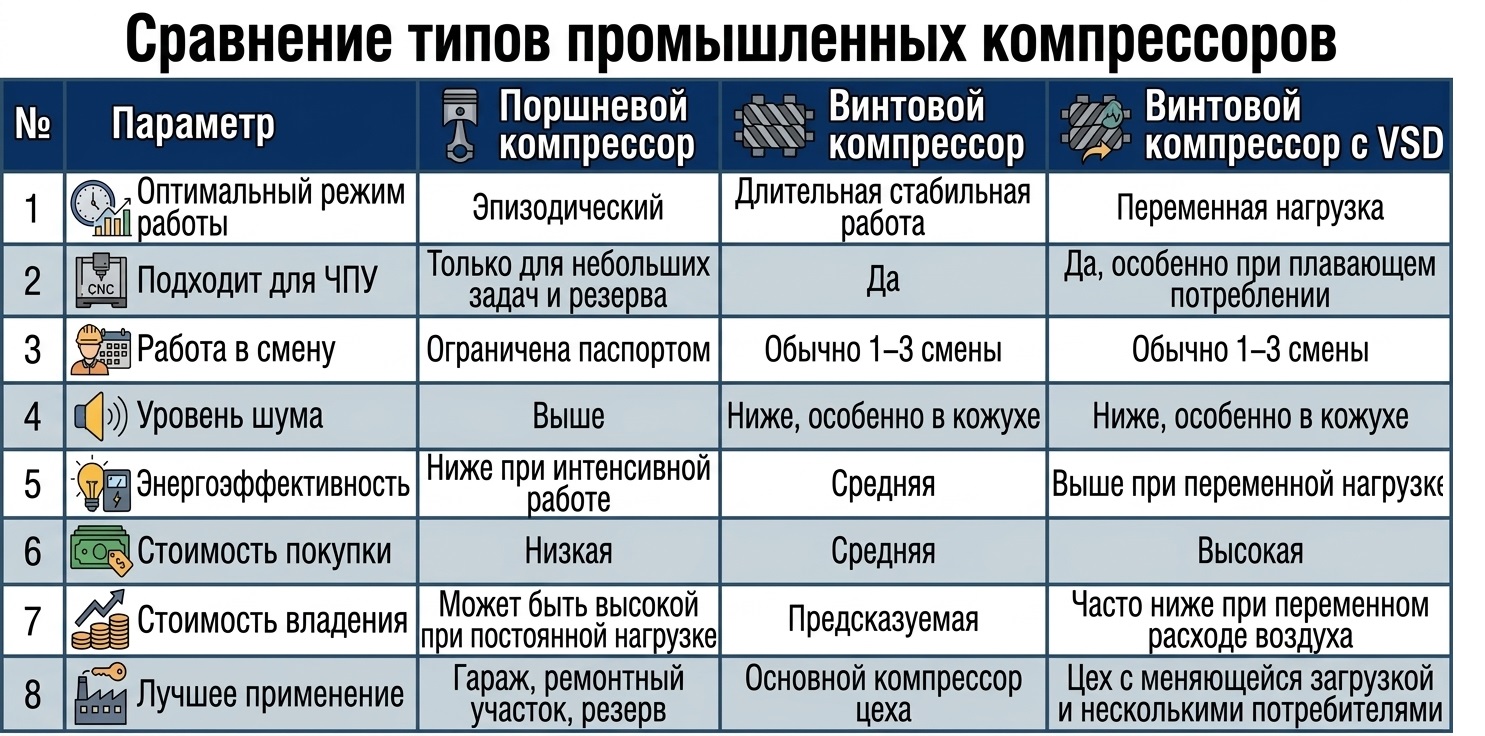
Значения в таблице — ориентировочные и зависят от конкретной модели, класса оборудования и условий эксплуатации. Сравнивайте компрессоры по паспортным данным выбранных моделей.
Поршневой компрессор для металлообработки
Поршневой компрессор можно использовать в небольших мастерских, ремонтных зонах, на участках с эпизодическим потреблением воздуха или как резервный источник. Он дешевле при покупке, проще по конструкции и понятнее в обслуживании.
Но для полноценного цеха металлообработки с постоянной работой станков поршневой компрессор часто оказывается слабым звеном. Он имеет ограничения по продолжительности включения, сильнее шумит, больше нагревается и быстрее изнашивается при интенсивной эксплуатации. Если заставить поршневой компрессор работать почти без пауз, он может стать источником постоянных проблем: перегрева, просадки давления, повышенного расхода масла и частого ремонта.
Поршневой компрессор стоит выбирать, если воздух нужен периодически: для продувки, обслуживания, небольшого пневмоинструмента или вспомогательных операций. Для постоянной работы станков с ЧПУ лучше рассматривать винтовые модели.
Винтовой компрессор для металлообрабатывающего цеха
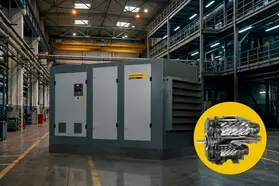
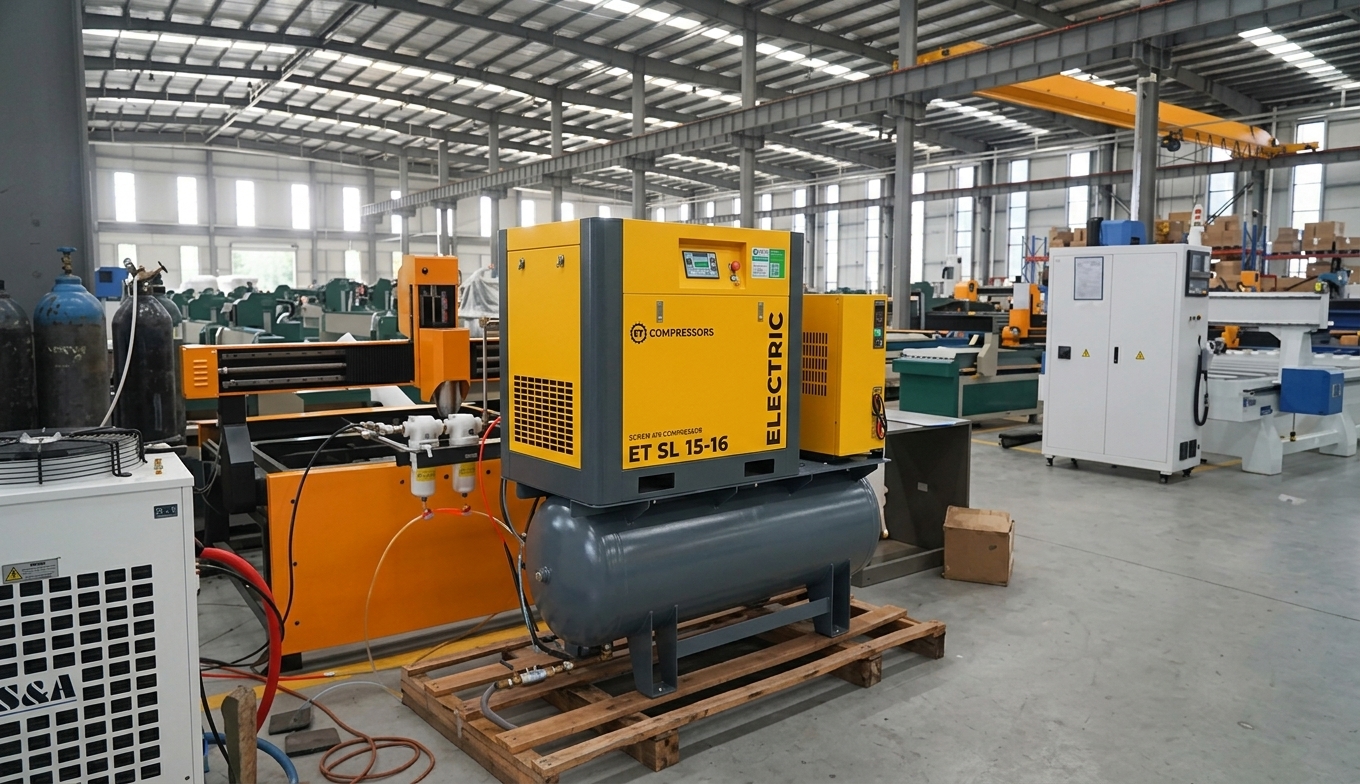
Винтовой компрессор — основной вариант для производственного участка, где сжатый воздух нужен постоянно. Он рассчитан на длительную работу, обеспечивает более стабильную подачу воздуха и лучше подходит для пневмосети цеха.
Такой компрессор выбирают, если в цехе работают станки с ЧПУ, пневмозажимы, пневмоцилиндры, обдув, продувка, пневмоинструмент и вспомогательная автоматика. Винтовая модель особенно оправдана там, где компрессор должен работать всю смену или несколько смен подряд.
Ещё одно преимущество — более низкий уровень шума, особенно у моделей в шумозащитном кожухе. Это важно, если компрессор установлен рядом с производственной зоной.
Винтовой компрессор стоит выбрать, если расход воздуха относительно стабилен, оборудование работает регулярно, а простой из-за недостатка давления недопустим.
Винтовой компрессор с VSD для переменной нагрузки
Компрессор с частотным приводом VSD стоит рассмотреть, если нагрузка в течение смены заметно меняется. Например, утром работают одни станки, днём подключается дополнительное оборудование, часть операций запускается периодически, а пики потребления чередуются с паузами.
Обычный винтовой компрессор в таких условиях часто работает в режиме «нагрузка-холостой ход». Он потребляет энергию даже тогда, когда фактический расход воздуха ниже максимального. Компрессор с VSD регулирует обороты двигателя под реальное потребление и за счёт этого может снизить энергозатраты.
Фактическая экономия зависит от профиля потребления, настроек пневмосети, объёма ресивера, рабочего давления и конкретной модели оборудования. Оценивать выгоду лучше по данным производителя, расчёту специалиста или замерам на вашем объекте.
Винтовой компрессор с VSD особенно уместен для цехов с плавающей загрузкой, несколькими группами потребителей и разным режимом работы станков в течение смены.
7 дорогих ошибок при выборе компрессора для металлообработки
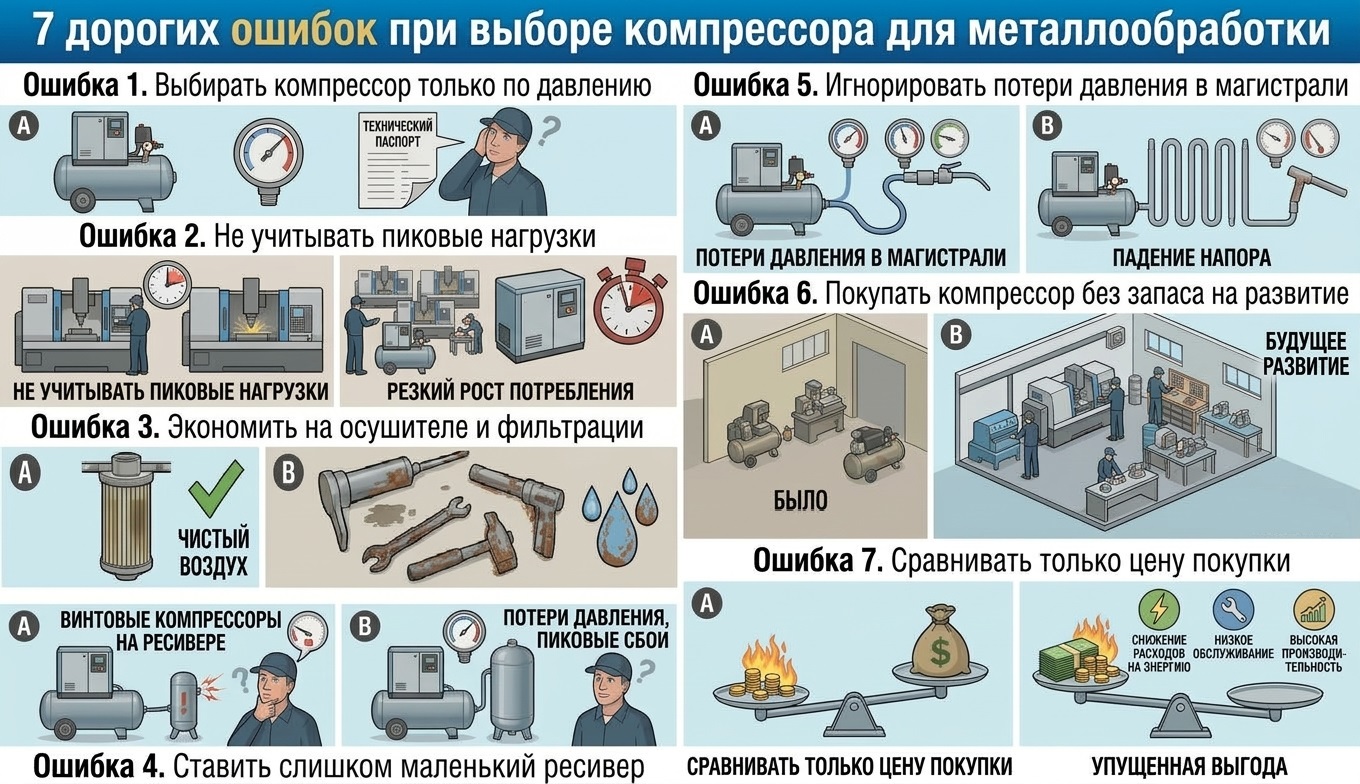
Ошибка 1. Выбирать компрессор только по давлению
Многие начинают подбор с вопроса: «Нам нужно 8 или 10 бар?» Но давление — только один из параметров. Не менее важна производительность, то есть сколько воздуха компрессор способен подать за единицу времени.
Если компрессор выдаёт нужное давление, но не обеспечивает требуемый расход, сеть будет быстро проседать при одновременной работе нескольких потребителей. В результате пневмозажимы срабатывают нестабильно, обдув становится слабым, а оборудование начинает работать с задержками.
Подбирать компрессор нужно по суммарному расходу воздуха всех потребителей с учётом коэффициента одновременности и запаса.
Ошибка 2. Не учитывать пиковые нагрузки
В металлообработке расход воздуха часто неравномерный. Станки могут запускать продувку, зажимы, смену инструмента, обдув детали и другие операции не постоянно, а короткими импульсами. В такие моменты расход резко возрастает.
Если система не рассчитана на пики, давление будет кратковременно падать. Эти просадки могут быть незаметны по обычному манометру, но они влияют на работу автоматики и стабильность процессов.
Для компенсации пиков важны не только производительность компрессора, но и правильно подобранный ресивер, диаметр магистралей и схема разводки воздуха.
Ошибка 3. Экономить на осушителе и фильтрации
Компрессор сжимает воздух, а вместе с ним в систему попадает влага. Без осушителя и фильтров конденсат попадает в магистраль, клапаны, цилиндры, пневмоинструмент и системы MQL.
Последствия могут быть дорогими: коррозия, залипание клапанов, нестабильная работа пневматики, загрязнение каналов, преждевременный износ оборудования. В холодных зонах конденсат может создавать дополнительные проблемы из-за замерзания.
Для металлообработки обычно требуется не просто компрессор, а комплектная система подготовки воздуха: ресивер, осушитель, магистральные фильтры, влагоотделители и точки обслуживания на ответственных потребителях.
Ошибка 4. Ставить слишком маленький ресивер
Ресивер нужен не только для хранения воздуха. Он сглаживает пульсации, компенсирует кратковременные пики расхода и снижает частоту включений компрессора.
Если ресивер слишком маленький, компрессор чаще уходит в нагрузку, давление быстрее проседает, а система хуже реагирует на резкие изменения потребления. Особенно это заметно при работе пневмозажимов, продувок и нескольких станков одновременно.
Объём ресивера нужно подбирать с учётом производительности компрессора, характера потребления и допустимых колебаний давления.
Ошибка 5. Игнорировать потери давления в магистрали
Даже хороший компрессор не спасёт ситуацию, если воздух идёт по узким трубам, через длинные шланги, забитые фильтры и множество лишних соединений. На выходе из компрессора может быть нормальное давление, а у станка — уже недостаточное.
Для цеха важно правильно спроектировать пневмосеть: подобрать диаметр труб, минимизировать лишние повороты и сужения, предусмотреть кольцевую магистраль, установить фильтры и регуляторы там, где они действительно нужны.
Давление нужно проверять не только в компрессорной, но и непосредственно у потребителей, особенно в моменты пиковой нагрузки.
Ошибка 6. Покупать компрессор без запаса на развитие
Производство редко остаётся неизменным. Сегодня в цехе три станка, через год — пять, потом добавляется участок обдува, новая оснастка или автоматизация. Если компрессор выбран «впритык», любое расширение приведёт к дефициту воздуха.
Запас нужен, но он должен быть разумным. Слишком маленький компрессор будет работать на пределе, а слишком большой — неэффективно, особенно при низкой загрузке. Если развитие планируется поэтапно, стоит рассмотреть модульный подход, установку второго компрессора или модель с VSD.
Ошибка 7. Сравнивать только цену покупки
Компрессор — это оборудование, у которого значительная часть затрат приходится на эксплуатацию. Электроэнергия, техническое обслуживание, фильтры, масло, ремни, ремонт, простои и потери из-за брака могут оказаться важнее начальной цены.
Дешёвый компрессор может стать дорогим, если он не подходит по режиму работы, часто перегревается, не держит давление или требует постоянного ремонта. При производственной эксплуатации лучше сравнивать стоимость владения за несколько лет, а не только цену в счёте.
Что учитывать при подборе компрессора для цеха
Перед покупкой нужно определить всех потребителей сжатого воздуха: станки, пневмозажимы, продувки, пневмоинструмент, MQL, автоматику, дополнительные посты и резервные линии. Для каждого потребителя желательно знать расход воздуха, рабочее давление и режим работы.
Важно учитывать коэффициент одновременности. Не всё оборудование работает на максимальном расходе одновременно, но пиковые сценарии нужно просчитать отдельно.
Также необходимо оценить качество воздуха. Для одних операций достаточно базовой подготовки, для других требуется более сухой и чистый воздух. Если в системе есть чувствительные клапаны, точная пневмоавтоматика или MQL, экономить на осушке и фильтрации не стоит.
Отдельно стоит проверить условия размещения компрессора: вентиляцию, температуру в помещении, доступ для обслуживания, уровень шума, возможность отвода тепла и удобство подключения к магистрали.
Рекомендации по выбору
Для небольшой мастерской, где воздух нужен периодически, можно рассмотреть поршневой компрессор с подходящим ресивером и базовой подготовкой воздуха.
Для цеха с постоянной работой станков с ЧПУ оптимальным решением чаще всего будет винтовой компрессор. Он лучше подходит для длительной нагрузки, стабильнее работает и обеспечивает более предсказуемую подачу воздуха.
Для производства с переменной загрузкой, где количество активных потребителей меняется в течение смены, стоит рассмотреть винтовой компрессор с VSD. Он дороже при покупке, но может быть выгоднее по совокупным затратам за счёт снижения энергопотребления.
Если сжатый воздух критичен для производства, желательно предусмотреть резервирование. Даже небольшой резервный компрессор может спасти смену при обслуживании или аварийной остановке основного оборудования.
Итог
Для металлообработки компрессор нужно выбирать не как отдельный агрегат, а как часть производственной системы. Важно учитывать расход воздуха, пики нагрузки, качество подготовки, ресивер, магистраль, режим работы и перспективы расширения цеха.
Поршневой компрессор подходит для эпизодических задач и небольших участков. Винтовой компрессор — оптимальный выбор для стабильной производственной нагрузки. Винтовой компрессор с VSD стоит рассматривать при переменном потреблении воздуха и высокой доле энергозатрат. Если в цехе проседает давление, появляется конденсат, задерживаются пневмозажимы или нестабильно работает автоматика, начинать диагностику стоит не только со станков и оснастки, но и с компрессорной системы. Именно она часто определяет, насколько стабильно будет работать всё производство.