

Какой компрессор выбрать для покраски?
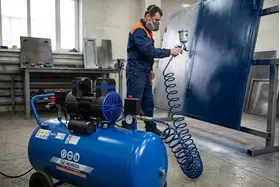
Выбор компрессора для покраски требует внимательного подхода и понимания особенностей работы оборудования и определяется масштабом ваших задач, типом краскопульта и условий работы. От правильно подобранной модели компрессора напрямую зависят качество нанесения лакокрасочного покрытия и рациональный расход материалов. Среди большого количества компрессоров и технических параметров бывает непросто понять, какой вариант лучше подойдёт для покраски.
При этом необходимо чётко понимать, что вы собираетесь окрашивать, здесь спектр может быть широк: от аэрографии и покраски забора или дома, до профессиональной покраски авто. В этой статье рассмотрим ключевые критерии выбора, различия между основными типами компрессоров и параметры, на которые стоит ориентироваться при покупке.
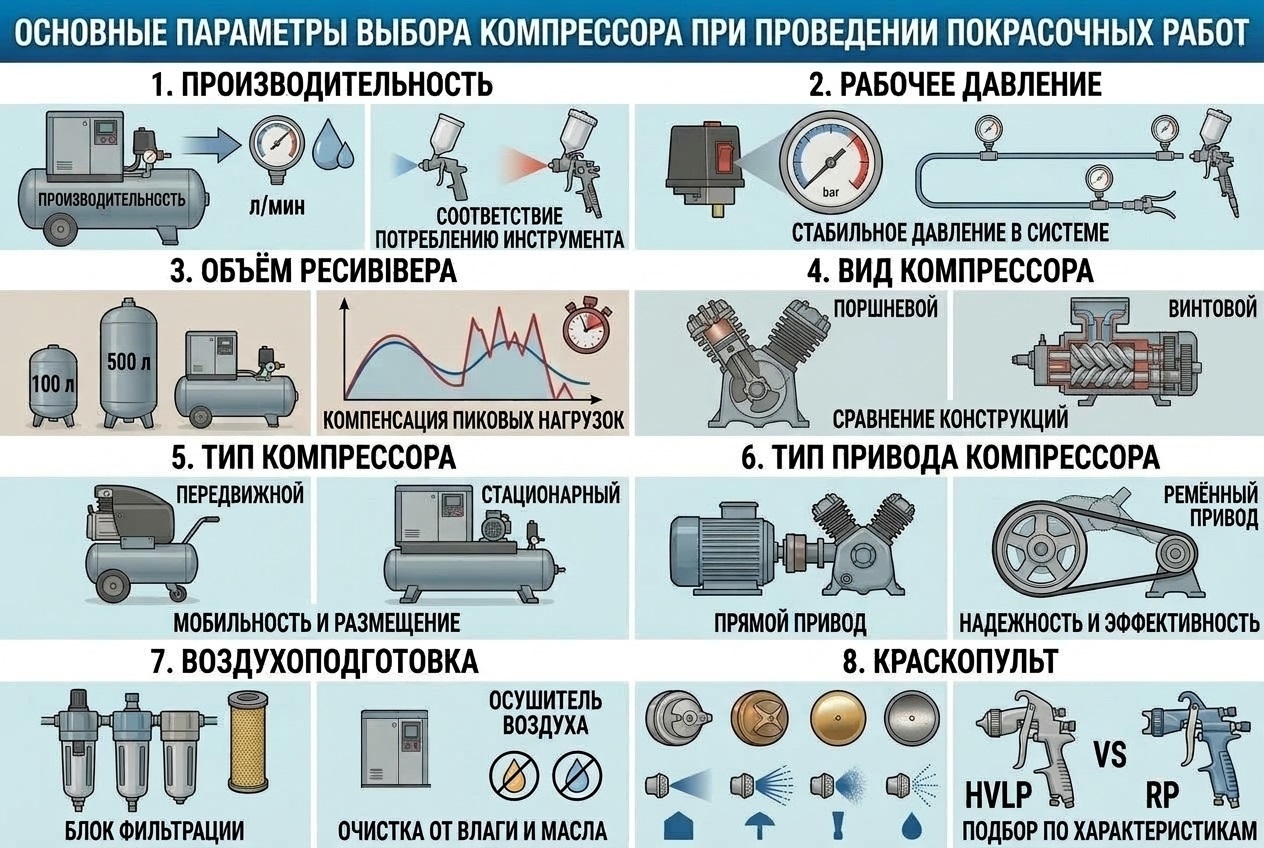
Основные параметры выбора.
1.Производительность — один из ключевых параметров при выборе компрессора для покраски. Она показывает, какой объём воздуха оборудование может подать за определённый промежуток времени.
Перед покупкой советуем заглянуть в паспорт вашего краскопульта — там указан точный расход воздуха. Это поможет точно рассчитать нужную производительность компрессора.
Производительность компрессора должна быть на 30–50% выше, чем расход воздуха вашего краскопульта. Например, если ваш краскопульт потребляет 200 л/мин, компрессор должен выдавать около 250–300 л/мин.
На что обратить внимание:
Часто в характеристиках указывают производительность на входе (куда закачивается воздух), а для сравнения с краскопультом нужно брать значение на выходе из ресивера. Чтобы получить реальную цифру на выходе, значение на входе умножают на коэффициент: 0,5 — для бытовых моделей, 0,55 — для полупрофессиональных, 0,65 — для профессиональных одноступенчатых, 0,75 — для профессиональных двухступенчатых. Таким образом вы получите реальную производительность компрессора для своих задач.
2.Рабочее давление - должно соответствовать требованиям используемого краскопульта. Для большинства краскопультов достаточно 2–3 бар на выходе, но компрессор должен иметь запас до 8–10 бар, чтобы компенсировать потери в длинных шлангах или при использовании фильтров. При этом само давление на краскопульте обычно регулируют до 3–3,5 бар.
3.Объём ресивера – позволяет создавать запас сжатого воздуха. По своему назначению, ресивер — это бак, который накапливает воздух и сглаживает скачки давления. На подбор объёма ресивера влияет характер потребления воздуха. Если воздух расходуется равномерно, можно выбрать компрессор с небольшим ресивером — это позволит сэкономить и взять более компактную модель. Если же во время покрасочных работ возможны кратковременные повышенные нагрузки, лучше отдать предпочтение компрессору с ресивером большего объёма. К примеру, для покраски отдельных деталей или элементов, достаточно ресивера на 24 л., а для покраски кузова автомобиля лучше брать компрессор с ресивером от 50–100 л и выше.
4. Вид компрессора – выбор вида компрессора зависит по-большому счёту от сферы применения и объёма работ.
Поршневые компрессоры работают за счёт возвратно-поступательного движения поршня внутри цилиндра. При ходе поршня вниз воздух через фильтр поступает в цилиндр, а при движении вверх сжимается и через обратный клапан направляется в ресивер. Такие модели отличаются сравнительно доступной стоимостью, простой конструкцией и хорошей производительностью, поэтому их часто выбирают для домашнего применения и небольших мастерских. К недостаткам поршневых компрессоров относят повышенный уровень шума, заметную вибрацию во время работы, а также вероятность попадания масла в воздушную систему, особенно у масляных моделей.
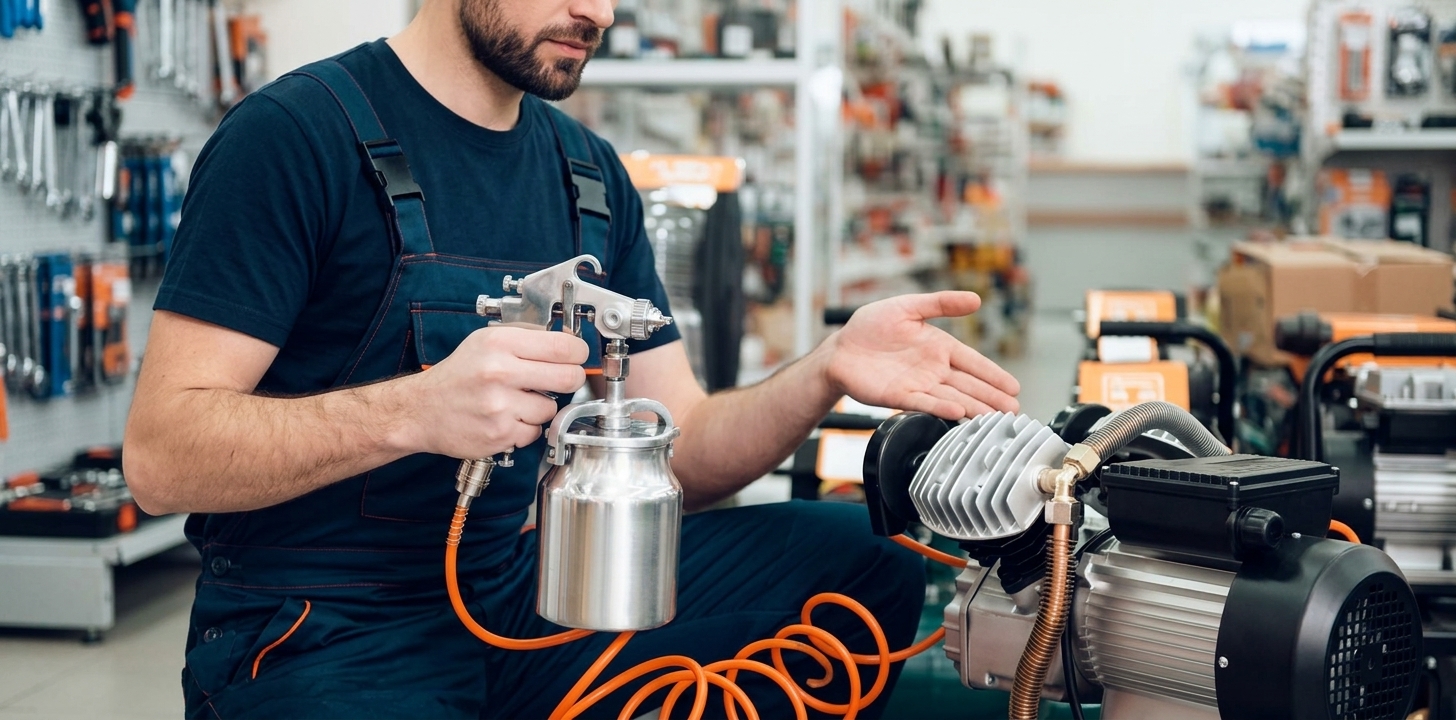
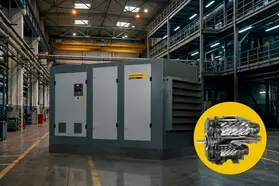
Винтовые компрессоры устроены иначе: сжатие воздуха в них происходит за счёт вращения двух параллельных роторов с винтовыми лопастями, расположенных внутри корпуса. Роторы движутся навстречу друг другу, захватывают воздух и постепенно уменьшают объём пространства, в котором он находится. За счёт этого воздух сжимается и под давлением подаётся в пневмосистему. Винтовые компрессоры предназначены для профессионального использования, ценятся за высокую эффективность, низкий уровень шума и вибрации, а также длительный срок службы. При этом они стоят заметно дороже поршневых моделей и требуют более сложного, профессионального обслуживания.
5.Тип компрессора – параметр, который определяет объём покрасочных работ, качество сжатого воздуха на выходе из компрессора и в целом бюджет.
Масляные компрессоры используют масло для смазки, так как во время сжатия воздуха в компрессоре в цилиндропоршневой группе возникает сильное трение. Масло продлевает срок службы компрессора и позволяет работать дольше без перерывов на охлаждение. Но на выходе воздух может содержать микроскопические капли масла, которые ухудшают качество лакокрасочного покрытия. Для покраски это критично, поэтому масляные компрессоры требуют установки влагомаслоотделителя на выходе.
Безмасляные компрессоры не вырабатывают масло в воздух, что идеально для покраски (нет риска испортить покрытие). Однако они обычно менее мощные, быстрее изнашиваются и могут сильнее шуметь.
Необходимо понимать, что безмасляный сжатый воздух — это дорогой воздух. Поэтому здесь придётся потратиться либо заложив это в стоимость безмасляного компрессора, либо затем вложить в качественную воздух подготовку. Безусловно, это имеет значение в том случае, если на выходе вам необходимо получить профессиональное качество окрашиваемой поверхности.
6. Тип привода компрессора влияет в основном на временной интервал покрасочных работ. Однако, стоит сразу оговорится, что это справедливо для поршневых компрессоров. У винтовых компрессоров механика работы и параметры совсем иные.
- Компрессоры с прямым (коаксиальным) приводом дешевле, но работают на высоких оборотах (от 2000 об/мин), из-за чего быстрее нагреваются и могут отключаться при длительной нагрузке. Подходят для эпизодических работ.
- Компрессоры с ременным приводом работают на более низкой скорости (около 1400 об/мин), поэтому меньше нагреваются и шумят. Данные компрессоры более выносливы, их стоит брать для интенсивной работы.
7. Воздухоподготовка – это не менее важное звено в процессе окрашивания наряду и с самим компрессором. Речь идёт о качестве сжатого воздуха, которое влияет на результат покраски.
Воздух, забираемый компрессором из атмосферы, после сжатия и подачи в пневмомагистраль может содержать различные нежелательные примеси. Их наличие негативно влияет на работу оборудования, качество технологических процессов и, особенно, на результат окрашивания. Влага и масло в воздухе могут привести к дефектам покрытия, например, пузырям, пятнам или снижению адгезии краски
Одним из основных загрязнителей являются твердые частицы. Даже обычный атмосферный воздух содержит пыль, песчинки, пыльцу и другие микроскопические включения, а в производственных помещениях степень загрязнения обычно значительно выше. В одном кубическом метре воздуха может находиться около 180 миллионов твердых частиц, при этом примерно 80% из них имеют диаметр менее 2 микрон. После прохождения через компрессор их количество может увеличиваться за счет частиц ржавчины, окалины, металлической стружки, смол, нагара, сажи и других загрязнений. При сжатии воздуха, например до 7 бар, концентрация твердых включений резко возрастает и может достигать примерно 1,3 миллиарда частиц. Наибольшую опасность представляют крупные частицы: перемещаясь с высокой скоростью, они попадают в слой краски и оставляют на поверхности заметные дефекты в виде мелких «кратеров».
Другой распространенной примесью является вода. Атмосферный воздух всегда содержит определенное количество водяного пара. Во время сжатия он нагревается, а затем, проходя по пневмомагистрали, быстро охлаждается. В результате водяной пар конденсируется и превращается в мелкие капли. Объем образующегося конденсата может быть значительным: например, при влажности воздуха около 70%, производительности компрессора 400 литров в секунду и давлении 8 бар за восьмичасовую смену может образоваться примерно 7 литров воды.
Также в сжатый воздух может попадать масло. Оно проникает в систему в виде паров или аэрозоля при прохождении воздуха через компрессорный блок. Количество масла зависит от конструкции компрессора, его технического состояния, типа используемой смазки, режима работы и эффективности системы последующей очистки воздуха. Попадание масляных частиц в пневмомагистраль особенно нежелательно при окрасочных работах, поскольку они способны ухудшить адгезию материала, вызвать дефекты покрытия и снизить качество готовой поверхности.
Для очистки сжатого воздуха от всех вышеперечисленных примесей требуется целая система воздухоподготовки которая может включать в себя сепаратор, осушитель, магистральные фильтры, отдельно фильтр тонкой очистки.
К примеру:
- для удаления капельной влаги используют сепараторы, которые ставят перед осушителем;
- для удаления влаги в парообразном состоянии применяют осушители, которые могут быть мембранными, адсорбционными или холодильного типа. Они снижают содержание водяного пара в системе и предотвращают образование конденсата.
- чтобы исключить попадание масляных частиц в воздушный поток, используют магистральные фильтры, устанавливаемые на выходе из компрессора, в пневмолинии или непосредственно перед окрасочным оборудованием.
- дополнительно применяются фильтры тонкой очистки, которые задерживают мельчайшие частицы пыли и другие загрязнения, обеспечивая стабильное качество сжатого воздуха и более ровное, чистое нанесение лакокрасочного материала.
8. Краскопульт – это инструмент, с помощью которого и осуществляется сама покраска. На рынке сегодня лидируют краскопульты следующих типов, каждый из которых ориентирован на определённый круг задач и уровень квалификации мастера:
- Краскопульт типа HP подойдёт тем, кто только осваивает малярные работы, а также для решения бытовых задач невысокой сложности. Его эксплуатация предполагает использование компрессора, способного поддерживать значительное давление — не менее 2,5 атмосфер.
- Краскопульт типа LVLP относится к профессиональному сегменту: она отличается более высокой стоимостью и предъявляет серьёзные требования к навыкам оператора. Для корректной работы такого инструмента необходимо обеспечить давление в диапазоне 1,5–2 атмосферы при расходе воздуха 160–200 литров в минуту.
- Краскопульт типа HVLP занимает промежуточную нишу между HP и LVLP. Он требует входного давления 2–3 атмосферы и характеризуется расходом воздуха на уровне 200–300 литров в минуту, сочетая в себе отдельные преимущества обеих предыдущих категорий.
В рамках данной статьи мы не будем останавливаться детально на их характеристиках и работе, отметим лишь тот факт, что потребление сжатого воздуха разными типами краскопультов также влияет на выбор компрессора и качество окрашиваемой поверхности. Более подробнее о том, как выбрать пневматический краскопульт для окраски в следующей статье.
Подводя итог, компрессор для покраски стоит выбирать с учётом условий эксплуатации и объёма предстоящих работ:
- для бытового применения подойдёт одноцилиндровый безмасляный компрессор с производительностью до 150–160 л/мин на выходе, ресивером на 24–50 литров и давлением до 8 бар. Поскольку такие модели рассчитаны на непрерывную работу в течение примерно 15–20 минут, они не успевают сильно перегреваться. Отсутствие масла при этом позволяет получить достаточно чистый воздух для грунтования деталей, окрашивания забора, дверей или локальной подкраски элемента кузова автомобиля.
- для автомастерской лучше выбирать полупрофессиональный компрессор производительностью около 300–600 л/мин и рабочим давлением до 10 атмосфер. Чаще всего это масляные поршневые модели с ременным приводом, который способствует более эффективному отводу тепла. Такие компрессоры способны работать без остановки до 40 минут. Из-за значительного веса их нередко оснащают колёсами для удобного перемещения.
- для профессионального применения где требуется выполнить качественную покраску в промышленных объёмах следует рассматривать поршневой или винтовой компрессор с трёхфазным двигателем, который может обеспечить производительность до 1000 л/мин и давление до 16 бар, а объём ресивера может достигать 500 литров. Такой компрессор нужен, например для полноценного покрасочного поста, где требуется выполнить полную окраску автомобиля за один цикл.
Таким образом, оптимальный компрессор для покраски — это не обязательно самая мощная или дорогая модель, а оборудование, которое максимально соответствует конкретным условиям работы и обеспечивает удачное соотношение стоимости, производительности и качества результата.