

Статьи
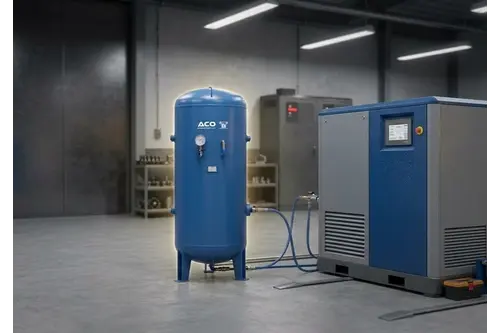
Воздушный ресивер — важный элемент компрессорной системы, от правильного выбора которого во многом зависит стабильность работы всего пневматического оборудования. Ресиверы для сжатого воздуха относятся к специализированному оборудованию и представляют собой ёмкости, работающие под давлением. Их основная задача — накапливать определённый объём сжатого воздуха и обеспечивать его стабильную подачу в пневмосистему.
Благодаря ресиверу компрессорная установка работает более равномерно, а потребители получают воздух без резких перепадов давления. Накопленный запас воздуха помогает компенсировать кратковременные пики потребления, сглаживать пульсации воздушного потока и снижать частоту включений компрессора. Кроме того, в ресивере воздух частично охлаждается, а содержащаяся в нём влага конденсируется и может быть удалена через сливной кран.
Однако подобрать ресивер «на глаз» недостаточно — слишком маленький объём не даст нужного эффекта, а избыточная ёмкость приведёт к неоправданным затратам и усложнит размещение оборудования. Правильный выбор требует учёта производительности компрессора, рабочего давления, характера потребления воздуха и особенностей подключаемого оборудования. В этой статье разберём, на какие параметры ресивера следует обращать внимание, как рассчитать необходимый объём и какие факторы влияют на выбор подходящей модели для конкретных задач.
Воздушный ресивер — это не просто емкость для хранения сжатого воздуха, а важный элемент компрессорной системы, который влияет на стабильность давления, надежность оборудования и ресурс компрессора. В производственных условиях, особенно при работе станков с ЧПУ и другого пневмооборудования, ресивер решает сразу несколько практических задач.
1.Одна из ключевых функций воздушного ресивера — сглаживание пульсаций давления. Особенно это актуально для поршневых компрессоров, которые подают воздух не непрерывным потоком, а отдельными порциями, связанными с ходом поршня. Если в системе нет буферной емкости, такие пульсации напрямую передаются в пневмомагистраль. Винтовые компрессоры работают более равномерно, однако и они могут создавать колебания давления при переходах между режимами нагрузки и холостого хода.
Ресивер в такой системе выполняет роль демпфера: он принимает сжатый воздух, компенсирует резкие перепады и делает давление на выходе более стабильным. Для станков с ЧПУ это имеет большое значение, поскольку пневмоострова, клапаны, датчики и исполнительные механизмы рассчитаны на работу при определенных параметрах давления. Если давление заметно пульсирует, это может привести к нестабильному усилию зажима, рывкам в работе пневмоцилиндров, некорректным показаниям датчиков и сбоям технологического процесса.
2.Вторая важная задача ресивера — создание запаса воздуха для покрытия пиковых нагрузок. На производстве расход сжатого воздуха редко бывает равномерным. Например, несколько станков могут одновременно выполнять смену инструмента, включать пневмозажимы или запускать исполнительные механизмы. В такие моменты кратковременный расход воздуха может значительно превышать среднее потребление системы.
Если объема ресивера недостаточно, компрессор не успевает быстро восполнить резко возросший расход. В результате давление в магистрали падает, а оборудование может выдать ошибку или остановиться. При наличии правильно подобранного ресивера ситуация развивается иначе: накопленный запас воздуха покрывает кратковременный пик потребления, а компрессор затем постепенно восполняет израсходованный объем. Для оборудования такой процесс проходит практически незаметно, без критических просадок давления и остановок.
3.Третья функция воздушного ресивера — снижение частоты циклов «нагрузка — холостой ход» или частых включений компрессора. Когда в системе нет достаточного запаса воздуха, компрессор вынужден чаще переходить из одного режима работы в другой, чтобы поддерживать заданное давление. Это особенно важно учитывать при эксплуатации винтовых компрессоров, для которых частые переключения между нагрузкой и холостым ходом увеличивают износ впускного клапана, регулирующих элементов и других узлов системы управления.
Кроме того, каждый запуск электродвигателя сопровождается повышенным пусковым током. Его величина зависит от типа двигателя и способа пуска: прямого, по схеме «звезда–треугольник» или через частотный преобразователь. В любом случае пуск создает дополнительную нагрузку на обмотки двигателя, контакторы и электрическую сеть. Чем чаще происходят такие циклы, тем выше вероятность перегрева, ускоренного износа коммутационного оборудования и снижения общего ресурса компрессорной установки.
Ресивер помогает увеличить интервалы между включениями и переходами режимов. За счет накопленного объема воздуха система некоторое время может работать без немедленного запуска компрессора или без резкого изменения его режима. Это делает работу компрессорной станции более плавной, снижает механические и электрические нагрузки и способствует увеличению срока службы оборудования.
4.Четвертая задача воздушного ресивера — частичное охлаждение сжатого воздуха и отделение конденсата. После компрессора воздух имеет повышенную температуру и содержит влагу в виде водяного пара. Попадая в ресивер, поток замедляется и частично охлаждается, из-за чего часть влаги конденсируется на стенках емкости и скапливается в нижней части сосуда. Для удаления этой влаги используются сливные устройства — ручные, автоматические или электронные конденсатоотводчики.
Важно понимать, что ресивер не заменяет осушитель и фильтры подготовки воздуха. Он лишь снижает часть влаговой нагрузки на последующее оборудование. Если к качеству воздуха предъявляются повышенные требования, например при работе прецизионных станков, покрасочного оборудования или измерительных систем, ресивер должен использоваться совместно с осушителем, фильтрами и другими элементами подготовки воздуха.
5.Пятая задача ресивера — повышение общей устойчивости и надежности пневмосистемы. Он позволяет сделать работу компрессорной станции более предсказуемой: уменьшить перепады давления, компенсировать неравномерное потребление, снизить количество аварийных остановок и продлить ресурс как компрессора, так и подключенного оборудования. Для производственных линий это особенно важно, поскольку даже кратковременное падение давления может привести к остановке станка, браку детали или нарушению технологического цикла.
Схема устройства воздушного ресивера:
Таким образом, воздушный ресивер выполняет сразу несколько функций: сглаживает пульсации давления, создает запас воздуха для пиковых нагрузок, снижает частоту рабочих циклов компрессора, способствует отделению конденсата и повышает стабильность всей пневмосистемы. Правильно подобранный ресивер — это не вспомогательная емкость, а полноценный элемент компрессорной инфраструктуры, от которого напрямую зависит надежность и эффективность работы оборудования.
Далее возникает закономерный вопрос: как правильно подобрать воздушный ресивер? Предлагаем вашему вниманию два метода, которые позволяют определить объём необходимого ресивера.
Метод № 1.
Это самый простой и вместе с тем самый грубый метод. В паспортах на компрессорное оборудование производители рекомендуют рассчитывать объём воздушного ресивера как 1/3 от производительности компрессора.
На пример, если компрессор выдает 1500 литров в минуту, то ресивера объёмом в 500 литров должно хватить. Данный способ можно отнести к примерным, так как во внимание не берётся ни мощность компрессора, ни максимальное давление, ни температура воздуха.
Метод № 2.
Производим расчёт по допустимому времени автономной работы исходя из формулы: V = Q_потр × t / ΔP
где:
V — объём ресивера (л)
Q_потр — расход воздуха при пиковом потреблении (л/мин, в пересчёте на атмосферные условия — «свободный воздух»)
t — требуемое время автономной работы (мин)
ΔP — допустимый перепад давления в ресивере (бар): P_макс − P_мин
Пример: пиковый расход 1000 л/мин (свободного воздуха), требуемая автономность 2 мин, P_макс = 10 бар, P_мин = 6 бар → ΔP = 4 бар → V = 1000 × 2/ 4 = 500 л
Таким образом необходим ресивер на 500 литров.
Метод № 3.
Этот способ расчета объема ресивера считается наиболее точным и практичным, поскольку учитывает ключевые параметры как компрессорного оборудования, так и самой системы сжатого воздуха. Ниже приведена формула, с помощью которой можно определить оптимальный объем воздухосборника для конкретных условий эксплуатации.
Пример:
Если у нас есть компрессор, который выдает 1650 литров в минуту при мощности 11 киловатт, то нам потребуется следующее:
1. Переводим литры минуты в литры в секунду, по формуле: л/мин / 60 Получаем производительность 26,66 литров в секунду.
2. В качестве максимальной температуры на выходе из компрессора, возьмём стандартную: +40°С, переводим в Кельвины, получаем 313К.
3. Максимальная частота циклов – это предельное количество включений и выключений компрессора в минуту. Это значение рекомендуется выбирать в зависимости от мощности компрессора. В помощь предлагается Таблица 1.
4. Разность давлений – это минимальное и максимально давление сжатого воздуха в ресивере. Например, компрессор должен выключаться при давлении воздуха в ресивере 10 бар, а включаться при давлении 8 бар. Разница составляет 2 бара.
5. Температуру воздуха на входе в компрессор берём за основу как +30°С. Переводим в Кельвины и получаем 303К.
Далее подставляем полученные значения в формулу:
0,25 х 26,66 х 313 / 1/30 х 0.5 х 303 =
и получаем ответ: 1550 литров. Это значит, что для 6 кубового компрессора при максимальном давлении воздуха 8 бар будет достаточно воздушного ресивера объёмом 1500 литров.
Но порой даже тщательных расчётов оказывается недостаточно для обеспечения стабильной работы пневматической системы. К числу проблемных ситуаций относятся:
- высокая неравномерность нагрузки — например, при одновременной работе станков с ЧПУ и пескоструйной камеры;
- использование пневмоинструмента, который характеризуется резким и значительным потреблением воздуха в отдельные моменты;
- потребность в непрерывной подаче сжатого воздуха в процессе переключения между компрессорами;
- протяжённые пневматические магистрали: на больших расстояниях из‑за потерь давления эффективность центрального ресивера для удалённых потребителей заметно падает.
Решением в подобных случаях становится установка дополнительного локального ресивера непосредственно у удалённого потребителя.
Далее мы перечислим моменты, на которые стоит обратить внимание при выборе воздушного ресивера.
Объём
Допустимое давление
Расположение ресивера (вертикальное или горизонтальное)
Материал и защитное покрытие
Комплектация
Безопасность
Сертификация и разрешительная документация
Необходимый объём подбираем с помощью указанных выше методов с опорой на рекомендации производителей оборудования.
На рынке представлен широкий ряд типоразмеров — от 50 л и выше; среди наиболее востребованных вариантов — 100, 200, 270, 500, 900 и 1000 л. При этом конкретный ассортимент зависит от производителя.
Важно, чтобы допустимое давление ресивера (оно зафиксировано в паспорте сосуда) было не ниже максимального давления, возникающего в системе. Особое внимание уделите уставке предохранительного клапана: он должен соответствовать данным паспорта и ни в коем случае не превышать допустимое давление ёмкости. Чаще всего встречаются исполнения на 10, 11 и 16 бар — выбор конкретного варианта следует делать с учётом максимального давления вашего компрессора.
Вертикальное исполнение экономит рабочее пространство и позволяет рационально использовать площадь помещения — это популярный вариант для компрессорных. Горизонтальные ресиверы целесообразно выбирать, если в помещении ограничена высота либо планируется разместить компрессор непосредственно сверху. При одинаковом объёме основные рабочие параметры у обоих типов совпадают, однако могут различаться удобство слива конденсата, конфигурация патрубков и требования к монтажной площадке.
Наиболее распространённый вариант — ресиверы из углеродистой стали с внутренним антикоррозийным покрытием. Модели с оцинкованным внутренним слоем отличаются повышенной стойкостью к воздействию конденсата. Для производств, где предъявляются особые требования к чистоте воздуха и используемых материалов (например, в пищевой или фармацевтической промышленности), оптимальным решением станут ёмкости из нержавеющей стали.
В базовую комплектацию обязательно должны входить:
- манометр;
- предохранительный клапан;
- дренажный клапан (может быть ручным либо автоматическим).
Полезным дополнением станет система автоматического удаления конденсата — она минимизирует влияние человеческого фактора. Также важно убедиться, что диаметр патрубков соответствует параметрам вашей пневматической магистрали.
Ключевое требование — наличие исправного предохранительного клапана, уставка которого строго соответствует паспортным данным сосуда. Категорически запрещается блокировать предохранительный клапан или корректировать его уставку без проведения необходимых расчётов и оформления соответствующей документации. Техническое обслуживание и проверки должны выполняться в соответствии с регламентом производителя клапана, а также с учётом внутренних нормативов предприятия.
Поскольку ресивер относится к оборудованию, работающему под давлением, он должен сопровождаться паспортом и документами, подтверждающими соответствие действующим требованиям — в частности, техническому регламенту ТР ТС 032/2013 (если он применим к данной модели). Вопрос о необходимости регистрации в Ростехнадзоре решается индивидуально: он зависит от совокупности параметров сосуда (давления, объёма, рабочей среды) и категории оборудования. Для конкретной модели следует уточнять требования, опираясь на актуальные нормы и правила.
Итог
Таким образом, воздушный ресивер — один из самых доступных и при этом эффективных способов повысить надежность пневмосистемы. Он помогает стабилизировать давление, компенсировать кратковременные пики потребления воздуха, снизить количество пусков и переключений компрессора, а значит — уменьшить его износ и продлить срок службы оборудования.
Для производственного участка это напрямую влияет на стабильность работы станков: меньше просадок давления, меньше аварийных остановок, меньше риска брака и незапланированных простоев. Особенно это важно там, где сжатый воздух участвует в работе зажимов, пневмоцилиндров, систем смены инструмента и других ответственных узлов.
Экономия на ресивере часто оказывается мнимой. Недостаточный объем или отсутствие буферной емкости может привести к нестабильной работе всей пневмосети, повышенной нагрузке на компрессор и сбоям в работе оборудования. Поэтому правильно подобранный ресивер следует рассматривать не как дополнительную опцию, а как обязательный элемент надежной компрессорной системы.
Система снабжения сжатым воздухом — важная часть любого производства, сервисного участка, автомастерской или цеха, где используется пневмоинструмент и пневматическое оборудование. От правильного проектирования и монтажа пневматических линий зависит не только стабильность работы инструмента, но и срок службы компрессора, качество выполняемых операций, безопасность и общая эффективность предприятия. Сжатый воздух часто воспринимают как простой ресурс: компрессор включился, давление появилось, инструмент работает. На практике всё сложнее. Пневмосистема — это не один компрессор, а комплекс взаимосвязанных элементов: компрессорная установка, ресивер, осушитель, фильтры, трубопроводы, запорная арматура, регуляторы давления, точки подключения и устройства контроля. Если хотя бы один элемент подобран или смонтирован неправильно, вся система начинает работать нестабильно. Итак, разберем в данной статье основные моменты.
Система снабжения сжатым воздухом: слагаемые качества
Основные задачи системы сжатого воздуха заключаются в том, чтобы вырабатывать сжатый воздух в необходимом количестве и при требуемом давлении, обеспечивать стабильность давления и расхода, давать возможность измерять и регулировать параметры, исключать попадание в воздух вредных примесей, таких как пыль, влага и пары масла, а также доставлять подготовленный воздух от компрессора к пневмоинструменту и оборудованию с минимальными потерями.
Термин «система» здесь используется не случайно. Снабжение сжатым воздухом — это совокупность технических устройств, каждое из которых выполняет свою функцию. Компрессор производит воздух, ресивер накапливает его и сглаживает перепады давления, осушитель удаляет влагу, фильтры задерживают загрязнения, трубопроводы доставляют воздух к потребителям, а регуляторы и манометры позволяют контролировать рабочие параметры.
Ключевым элементом системы, безусловно, является компрессор. Его производительность и общий объем ресиверов должны позволять бесперебойно работать всему установленному пневмоинструменту и оборудованию. Если компрессор выбран с недостаточной производительностью, давление в сети будет проседать при одновременной работе нескольких потребителей. Если же оборудование подобрано с большим запасом без учета реального потребления, система может оказаться экономически неэффективной.
Почему важно проектировать пневматические линии заранее
Проектирование пневматических линий желательно выполнять до монтажа оборудования и запуска участка. Ошибка на этапе проектирования может привести к лишним затратам, переделке магистралей, нестабильному давлению, появлению конденсата в трубопроводах и быстрому износу пневмоинструмента.
При проектировании учитывают количество потребителей, их расход воздуха, рабочее давление, режим работы, одновременность включения, длину трасс, диаметр труб, требования к качеству воздуха и возможность дальнейшего расширения системы. Важно предусмотреть не только текущие потребности, но и перспективу развития предприятия: подключение новых постов, станков, подъемников, покрасочного оборудования или автоматизированных линий.
Хорошо спроектированная пневмосеть обеспечивает стабильное давление в каждой рабочей точке, снижает потери энергии, уменьшает количество аварийных остановок и повышает ресурс всего оборудования.
Место для установки компрессора
Одним из важных вопросов, который нужно продумать сразу после покупки компрессора или еще на этапе проектирования, является место его установки. Если свободного пространства нет и компрессору отводится единственный свободный угол, оборудование часто устанавливают именно туда. Но если есть возможность организовать компрессорную зону правильно, лучше разместить компрессор в отдельном помещении.
Отдельное помещение для компрессора дает сразу несколько преимуществ. Во-первых, снижается уровень шума в рабочей зоне. Во-вторых, оборудование меньше загрязняется пылью, абразивными частицами, масляным туманом и производственной грязью. В-третьих, проще организовать вентиляцию, обслуживание и безопасный доступ к компрессору, ресиверу и системе подготовки воздуха.
Помещение для компрессора должно быть сухим, чистым и хорошо проветриваемым. Компрессор при работе выделяет тепло, поэтому недостаточная вентиляция приводит к перегреву, снижению производительности и ускоренному износу узлов. Необходимо, чтобы помещение имело доступы для внешнего воздуха вблизи пола и потолка с целью обеспечения естественного воздухообмена. Если это невозможно, необходимо установить вытяжной вентилятор, который гарантируют воздухообмен на 20% превышающий объем воздуха необходимый для охлаждения компрессора
Важно обеспечить свободный доступ к панелям обслуживания, фильтрам, ременным передачам, сливу конденсата, запорной арматуре и электрическому шкафу.
Для удобства технического обслуживания расстояние от установки до стен или другого оборудования должно быть не менее 1,5 м, до потолка – не менее 2 м.
Нельзя устанавливать компрессор вплотную к стенам, заваливать пространство вокруг него инструментом, материалами или отходами производства. Также нежелательно размещать компрессор рядом с источниками сильного загрязнения воздуха, так как всё, что попадает на вход компрессора, затем может оказаться внутри системы.
Основные элементы пневматической системы
Пневматическая линия начинается с компрессора, но не заканчивается им. Для стабильной работы необходимы и другие элементы.
Ресивер служит запасом сжатого воздуха, сглаживает пульсации давления и помогает компенсировать кратковременные пики потребления. Кроме того, в ресивере частично осаждается конденсат, который необходимо регулярно удалять через сливное устройство.
Осушитель удаляет влагу из сжатого воздуха. Это особенно важно для сервисов, производственных участков, покрасочных постов, станков с ЧПУ, пневмоавтоматики и любого оборудования, чувствительного к конденсату. Без осушителя в трубопроводах накапливается вода, которая вызывает коррозию, залипание клапанов и поломки инструмента.
Фильтры очищают воздух от твердых частиц, масла и влаги. Обычно применяют несколько ступеней фильтрации: предварительную, тонкую и, при необходимости, угольную. Степень очистки зависит от требований оборудования. Для обычного пневмоинструмента достаточно одного уровня подготовки, а для покраски или точной автоматики требования выше.
Трубопроводы доставляют воздух от компрессорной станции к рабочим точкам. Именно от правильного выбора материала, диаметра и схемы прокладки зависит, будут ли потребители получать воздух с нужным давлением и расходом.
Запорная арматура, регуляторы давления, манометры, быстросъемные соединения и блоки подготовки воздуха позволяют управлять системой, отключать отдельные участки, контролировать давление и настраивать параметры под конкретное оборудование.
Выбор материала труб для пневматических линий
Для монтажа пневматических линий используют разные материалы: стальные, оцинкованные, медные, алюминиевые, пластиковые и металлопластиковые трубы. Выбор зависит от давления, условий эксплуатации, бюджета, требований к чистоте воздуха и удобства монтажа.
● Стальные трубы прочные и надежные, но подвержены коррозии, особенно при наличии конденсата. Со временем ржавчина может попадать в поток воздуха и загрязнять инструмент. Монтаж стальных труб трудоемкий, требует резьбовых или сварных соединений и качественной защиты от коррозии.
● Оцинкованные трубы лучше сопротивляются коррозии, но также требуют аккуратного монтажа. При повреждении защитного слоя возможно образование ржавчины.
● Медные трубы устойчивы к коррозии и обеспечивают чистую магистраль, но стоят дороже и требуют профессионального монтажа.
● Алюминиевые модульные системы считаются одним из удобных решений для современных пневмосетей. Они легкие, не ржавеют, быстро монтируются, имеют гладкую внутреннюю поверхность и позволяют легко добавлять новые ответвления.
● Пластиковые трубы подходят не для всех условий. Важно использовать только материалы, рассчитанные на работу со сжатым воздухом и соответствующее давление. Обычные водопроводные пластиковые трубы применять опасно, если они не предназначены для пневмосистем.
Как рассчитать диаметр трубы для пневмолинии
Правильный выбор диаметра трубопровода — один из ключевых этапов проектирования пневматической линии. Если труба окажется слишком узкой, в системе появятся значительные потери давления, пневмоинструмент будет работать нестабильно, а компрессор начнет включаться чаще и работать с повышенной нагрузкой. Слишком большой диаметр, наоборот, увеличивает стоимость монтажа и объем системы, но не всегда дает ощутимый практический эффект. Поэтому диаметр пневмолинии необходимо подбирать с учетом расхода воздуха, длины магистрали, рабочего давления и допустимого падения давления.
Для расчета диаметра трубы учитывают несколько основных параметров: суммарный расход воздуха всеми потребителями, рабочее давление в системе, длину трубопровода от компрессора до наиболее удаленной точки, количество поворотов, тройников, фитингов и допустимую потерю давления. Чем больше расход воздуха и протяженность магистрали, тем больше должен быть внутренний диаметр трубы.
В первую очередь необходимо определить общий расход воздуха. Для этого складывают потребление всех пневматических инструментов и оборудования, которые могут работать одновременно. Если оборудование включается не одновременно, применяют коэффициент одновременности. Например, если в цехе установлено несколько постов, но одновременно используется только часть инструмента, расчет ведут не по полной сумме всех паспортных расходов, а по реальной максимальной нагрузке.
Общий расход можно определить по формуле:
Qобщ = Q1 + Q2 + Q3 + ... + Qn
где Qобщ — суммарный расход воздуха, л/мин;
Q1, Q2, Q3 — расход отдельных потребителей, л/мин.
Если используется коэффициент одновременности, формула принимает вид:
Qрасч = Qобщ × K
где Qрасч — расчетный расход воздуха, л/мин;
K — коэффициент одновременности.
После определения расхода необходимо учесть длину магистрали. При этом важно понимать, что учитывается не только фактическая длина прямых участков трубы, но и местные сопротивления: повороты, тройники, переходники, краны, фильтры и другие элементы. Для упрощенного расчета к реальной длине трубопровода часто добавляют 20–30 % запаса. Если линия имеет большое количество фитингов и поворотов, запас может быть больше.
Расчетная длина определяется так:
Lрасч = Lфакт × 1,2...1,3
Где:
Lрасч — расчетная длина трубопровода, м;
Lфакт — фактическая длина линии, м.
Следующий важный параметр — допустимое падение давления. Для большинства производственных пневмосистем желательно, чтобы потери давления в магистрали не превышали 0,1–0,3 бар. Чем меньше потери, тем стабильнее работает оборудование. Особенно это важно для удаленных рабочих постов и инструмента с высоким расходом воздуха.
На практике диаметр трубы часто подбирают по таблицам или расчетным номограммам, где учитываются расход воздуха, длина линии, рабочее давление и допустимые потери. Однако для предварительной оценки можно использовать упрощенный подход: чем выше расход и длиннее магистраль, тем больше требуется внутренний диаметр.
Ориентировочно для небольших пневмолиний можно использовать следующие значения:
● при расходе до 500 л/мин и длине до 20 м обычно достаточно трубы с внутренним диаметром 15–20 мм;
● при расходе 500–1000 л/мин и длине до 50 м рекомендуется внутренний диаметр 20–25 мм;
● при расходе 1000–2000 л/мин и длине до 100 м чаще используют трубы диаметром 25–32 мм;
● при расходе более 2000 л/мин или большой протяженности магистрали диаметр следует рассчитывать индивидуально, часто применяются трубы 40 мм и более.
Важно учитывать именно внутренний диаметр трубы, а не наружный. У разных материалов при одинаковом наружном размере внутреннее проходное сечение может отличаться. Например, стальная, пластиковая и алюминиевая труба одного условного размера могут иметь разную толщину стенки, а значит и разную пропускную способность.
Также при расчете нужно избегать резких сужений. Даже если основная магистраль подобрана правильно, узкие фитинги, быстросъемные соединения, длинные шланги малого диаметра или редукторы с низкой пропускной способностью могут стать причиной падения давления. Поэтому все элементы системы должны соответствовать расчетному расходу.
Для кольцевой пневмосети допускается использовать меньшие потери давления, так как воздух поступает к потребителям с двух сторон. Такая схема особенно удобна для цехов и сервисных зон с несколькими рабочими постами. В тупиковой схеме диаметр магистрали должен подбираться особенно внимательно, так как наиболее удаленные точки чаще всего испытывают недостаток давления.
После монтажа правильность выбора диаметра можно проверить практически. Для этого измеряют давление на выходе из компрессора и в самой удаленной точке сети при включенных потребителях. Если разница давления слишком большая, значит в системе есть избыточное сопротивление: недостаточный диаметр труб, слишком длинные шланги, большое количество поворотов, засоренные фильтры или узкие соединения.
Схема прокладки пневмолиний
Существует несколько вариантов прокладки пневматических линий. Простая тупиковая схема подходит для небольших участков с малым числом потребителей. Но при увеличении длины магистрали и количества рабочих постов она может давать заметные перепады давления.
Для производственных помещений и сервисов часто предпочтительнее кольцевая схема. В этом случае воздух может поступать к потребителям с двух сторон, что снижает потери давления и делает систему более стабильной. Кольцевая магистраль также удобна при дальнейшем расширении сети.
Трубопроводы рекомендуется прокладывать с небольшим уклоном в сторону точек сбора и слива конденсата. Отводы к потребителям желательно делать сверху или сбоку магистрали, а не из нижней точки, чтобы в инструмент не попадала скопившаяся влага. В нижних точках системы необходимо предусмотреть слив конденсата.
Шланги и соединительные элементы
На практике именно шланги и места их соединений нередко становятся наиболее уязвимыми участками пневматической системы. Причина чаще всего заключается в неправильном подборе комплектующих, использовании неподходящих материалов или отсутствии регулярного обслуживания. В результате появляются утечки, падает давление, а пневмоинструмент начинает работать нестабильно.
Для работы со сжатым воздухом нельзя применять обычные резиновые шланги, предназначенные для воды или газосварочных работ. Такие изделия не рассчитаны на условия эксплуатации в пневмосистемах и могут быстро выйти из строя. Необходимо использовать специальные шланги для сжатого воздуха: гибкие, прочные, устойчивые к давлению, износу и воздействию агрессивных сред. Хорошим решением могут быть армированные полиуретановые шланги, а также спиральные модели, которые часто применяются в мастерских, сервисах и на производственных участках.
При этом спиральные шланги подходят не для всех задач. Особенно это касается недорогих моделей, которые могут плохо переносить низкие температуры, сильное растяжение, перегибы и механическое пережатие. Кроме того, спиральные шланги способны создавать дополнительные потери давления. Если внутренний диаметр такого шланга слишком мал, именно он может стать причиной нехватки воздуха при работе пневмоинструмента. В подобных случаях лучше выбрать спиральный шланг большего диаметра либо заменить его на обычный гладкий шланг подходящего сечения.
Чтобы уменьшить потери давления, шланги и разъемы должны иметь достаточный внутренний диаметр. Как правило, он должен составлять не менее 9 мм. Если длина шланга превышает 7 метров, желательно использовать изделия с внутренним диаметром не менее 10 мм. Также не рекомендуется применять слишком длинные шланги: при длине более 10 метров падение давления становится более заметным. Оптимальная длина для большинства рабочих задач составляет примерно 3–5 метров.
Для удобного подключения инструмента и быстрого обслуживания пневмолинии целесообразно использовать быстросъемные штуцеры, муфты и переходники. Такие элементы позволяют быстро подключать и отключать оборудование, менять инструмент и обслуживать систему без лишних затрат времени. Главное, чтобы все соединения были рассчитаны на рабочее давление системы, имели подходящий проходной диаметр и обеспечивали надежную герметичность.
Подготовка воздуха перед потребителем
Даже если в компрессорной установлен осушитель и магистральные фильтры, на отдельных рабочих местах часто нужны локальные блоки подготовки воздуха. Они могут включать фильтр-влагоотделитель, регулятор давления, манометр и лубрикатор.
Регулятор давления позволяет настроить параметры под конкретный инструмент. Для одного оборудования требуется 6 бар, для другого — 8 бар, а для покрасочных работ может потребоваться более точная настройка. Работа при завышенном давлении увеличивает расход воздуха и ускоряет износ инструмента, а при заниженном давлении оборудование теряет эффективность.
Лубрикатор используется там, где пневмоинструмент требует подачи масла вместе с воздухом. Но применять его нужно осознанно. Если в сети есть покрасочное оборудование, линии с маслом и линии для чистого воздуха следует разделять. Попадание масла в воздух для окраски может привести к дефектам покрытия.
Удаление конденсата
Конденсат — один из главных врагов пневмосистемы. Он образуется при сжатии и охлаждении воздуха. Если его не удалять, вода будет скапливаться в ресивере, трубах, фильтрах и инструменте.
Для удаления конденсата применяют ручные, полуавтоматические и автоматические сливные устройства. Автоматические конденсатоотводчики удобны тем, что снижают зависимость от человеческого фактора. Если слив выполняется вручную, его необходимо включить в регламент обслуживания.
Особое внимание нужно уделять нижним точкам магистрали, ресиверам, фильтрам и осушителю. Именно там чаще всего скапливается влага.
Монтаж пневматических линий
Монтаж пневмолиний должен выполняться с учетом давления, температуры, вибраций, удобства обслуживания и безопасности. Трубы необходимо надежно крепить, не допуская провисаний и механических напряжений. Соединения должны быть герметичными, но доступными для проверки и ремонта.
Гибкие шланги лучше использовать только на конечных участках подключения инструмента или подвижного оборудования. Делать всю магистраль из длинных шлангов не рекомендуется: это увеличивает потери давления, риск повреждений и утечек.
После монтажа систему необходимо проверить на герметичность. Утечки сжатого воздуха — это прямые потери электроэнергии. Даже небольшое шипение на соединении при круглосуточной работе может обернуться заметными затратами. Проверку выполняют при рабочем давлении, а проблемные места устраняют до ввода системы в эксплуатацию.
Безопасность при эксплуатации
Пневматические линии работают под давлением, поэтому к ним нельзя относиться как к обычным коммуникациям. Все элементы должны быть рассчитаны на рабочее и максимальное давление системы. Нельзя использовать случайные трубы, несертифицированные фитинги, поврежденные шланги и самодельные переходники сомнительного качества.
Ресиверы должны иметь предохранительный клапан, манометр и устройство для удаления конденсата. Запорная арматура должна позволять отключать отдельные участки сети для ремонта и обслуживания. На ответственных участках полезно предусмотреть редукторы давления и защиту от превышения допустимых параметров.
Персонал должен понимать, где находятся основные краны, как сбросить давление на участке и как безопасно подключать или отключать инструмент.
Типичные ошибки при проектировании и монтаже
Чаще всего проблемы возникают из-за выбора компрессора только по давлению без расчета расхода, установки слишком маленького ресивера, отсутствия осушителя, применения труб малого диаметра, неправильной схемы прокладки, отсутствия уклонов и точек слива конденсата.
Еще одна распространенная ошибка — установка компрессора в пыльном, жарком или плохо проветриваемом помещении. В таких условиях оборудование быстрее перегревается, фильтры загрязняются, а качество воздуха ухудшается.
Также нежелательно подключать новых потребителей к старой магистрали без перерасчета. Система, которая нормально работала с двумя постами, может начать проседать после подключения третьего или четвертого.
Обслуживание пневмосистемы
Даже правильно спроектированная и смонтированная пневматическая линия требует регулярного обслуживания. Нужно контролировать давление, проверять состояние фильтров, удалять конденсат, осматривать соединения на утечки, следить за состоянием шлангов и быстросъемных муфт.
Фильтрующие элементы необходимо менять по регламенту, а не только тогда, когда оборудование уже начало работать нестабильно. Забитый фильтр создает перепад давления и снижает эффективность системы.
Периодически полезно проводить аудит пневмосети: измерять давление в удаленных точках, проверять расход воздуха, искать утечки и оценивать, хватает ли производительности компрессора при текущей загрузке.
Итог
Проектирование и монтаж пневматических линий — это комплексная задача, от которой зависит надежность всей системы сжатого воздуха. Недостаточно просто купить компрессор и проложить трубу к инструменту. Нужно правильно подобрать производительность, объем ресивера, осушитель, фильтры, диаметр труб, схему разводки и точки подключения.
Качественная пневмосистема должна обеспечивать необходимый расход воздуха, стабильное давление, эффективную очистку от влаги, масла и загрязнений, удобное регулирование и безопасную доставку воздуха к каждому потребителю.
Если система спроектирована грамотно, пневмоинструмент работает стабильно, компрессор не перегружается, оборудование служит дольше, а предприятие избегает лишних простоев и затрат.
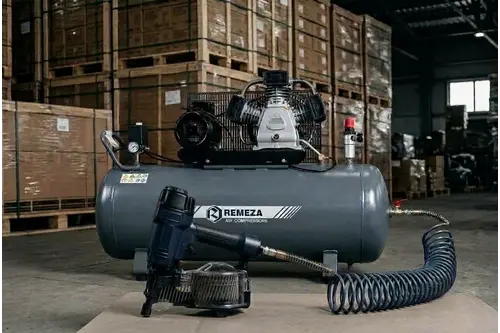
Пневматический гвоздезабивной пистолет — удобный инструмент для строительства, отделки, сборки деревянных конструкций, производства тары, мебели и других работ, где требуется быстрое и равномерное забивание крепежа. В отличие от электрических и газовых моделей, пневматический не имеет собственного источника энергии для удара. Он работает за счёт сжатого воздуха, который подаётся от компрессора.
Техническое обслуживание поршневого компрессора необходимо для его стабильной и безопасной работы. Регулярная проверка узлов, своевременная замена масла и расходных материалов, очистка фильтров и контроль давления помогают снизить износ оборудования, предотвратить неисправности и продлить срок службы компрессорной установки. В данной статье рассмотрим, какие работы входят в техническое обслуживание поршневого компрессора, как часто их следует выполнять и на какие признаки возможных неисправностей обратить внимание. Правильный уход позволит сохранить производительность оборудования и избежать незапланированных простоев и дорогостоящего ремонта.
Поршневой компрессор — один из самых распространённых источников сжатого воздуха для автосервисов, мастерских, небольших производств, строительных площадок, шиномонтажа, покрасочных участков и бытового применения. Такое оборудование ценят за простую конструкцию, доступную стоимость, ремонтопригодность и способность создавать достаточно высокое давление.
Но надёжность поршневого компрессора напрямую зависит от регулярного технического обслуживания. В отличие от винтовых моделей, поршневой компрессор имеет больше элементов с возвратно-поступательным движением: поршни, кольца, цилиндры, шатуны, клапанные пластины. Эти детали испытывают постоянные ударные и температурные нагрузки, поэтому быстрее изнашиваются при недостаточной смазке, перегреве, загрязнении воздуха или неправильном режиме работы.
Если поршневой компрессор обслуживается вовремя, он может стабильно работать много лет. При отсутствии обслуживания ресурс резко сокращается: появляются перегрев, падение производительности, повышенный расход масла, утечки воздуха, разрушение клапанов, износ поршневой группы и выход из строя электродвигателя.
Регулярное ТО позволяет продлить срок службы компрессора, снизить риск аварийной остановки, сохранить давление и производительность, а также избежать дорогостоящего ремонта компрессорной головки.
Почему обслуживание поршневого компрессора так важно
Поршневой компрессор работает по принципу сжатия воздуха в цилиндре. Поршень движется внутри цилиндра, воздух всасывается через входной клапан, сжимается и выходит через нагнетательный клапан в ресивер. В процессе работы детали испытывают трение, нагрев, вибрацию и циклические нагрузки.
Главные факторы износа поршневого компрессора — это загрязнённый входящий воздух, недостаточный уровень масла, старое масло, перегрев, конденсат в ресивере, ослабленные соединения и превышение допустимого режима работы.
Если воздушный фильтр загрязнён, компрессор начинает хуже всасывать воздух, производительность падает, а нагрузка на двигатель растёт. Если фильтр повреждён или отсутствует, пыль попадает в цилиндры и ускоряет износ поршневых колец, стенок цилиндра и клапанов.
Если масло старое или его уровень ниже нормы, ухудшается смазка кривошипно-шатунного механизма и поршневой группы. Это приводит к перегреву, задирам, повышенному шуму и заклиниванию компрессорной головки.
Если не сливать конденсат из ресивера, внутри бака развивается коррозия. Со временем это снижает прочность ресивера и ухудшает качество сжатого воздуха. Влага также попадает в пневмоинструмент, краскопульты, клапаны и пневмоцилиндры, вызывая ржавчину, засоры и нестабильную работу оборудования.
Именно поэтому техническое обслуживание поршневого компрессора нельзя сводить только к периодической замене масла. Это комплекс регулярных проверок, направленных на сохранение ресурса всех рабочих узлов.
Ключевые цифры по обслуживанию
Эти значения являются ориентировочными. Точные интервалы зависят от модели компрессора, мощности, типа смазки, условий эксплуатации, температуры в помещении, запылённости, влажности и режима работы.
Для профессионального оборудования, работающего каждый день, регламент нужно соблюдать особенно строго. Для бытовых компрессоров с редким использованием интервалы могут измеряться не только часами, но и календарным сроком: масло и фильтры всё равно стареют, даже если компрессор работает нечасто.
Что входит в техническое обслуживание поршневого компрессора
Техническое обслуживание поршневого компрессора включает проверку масла, воздушного фильтра, ресивера, ремённой передачи, клапанов, соединений, электрики, предохранительного клапана и общего состояния компрессорной головки.
В первую очередь проверяют уровень и состояние масла. Масло уменьшает трение, охлаждает детали и защищает от износа. Со временем оно темнеет, окисляется, загрязняется металлической пылью и теряет вязкость. Работа на старом масле увеличивает риск перегрева и повреждения кривошипно-шатунного механизма.
Воздушный фильтр очищает воздух перед попаданием в цилиндр. Его загрязнение снижает производительность, а повреждение приводит к попаданию пыли внутрь компрессора. Поэтому фильтр нужно регулярно чистить или менять.
Ресивер требует отдельного внимания. В процессе сжатия воздуха образуется конденсат, который скапливается на дне бака. Его необходимо регулярно сливать через дренажный кран. Если этого не делать, внутри ресивера появляется коррозия, а в пневмосеть попадает вода.
Также важно проверять натяжение приводного ремня, если компрессор имеет ременной привод. Слишком слабый ремень проскальзывает, перегревается и снижает производительность. Слишком натянутый ремень создаёт лишнюю нагрузку на подшипники двигателя и компрессорной головки.
График обслуживания по часам наработки
Регламент обслуживания всегда должен соответствовать инструкции производителя. Но для большинства масляных поршневых компрессоров можно использовать типовой график.
Если компрессор работает в тяжёлых условиях — на строительной площадке, в пыльной мастерской, при высокой температуре или почти без перерывов — интервалы обслуживания нужно сокращать. Особенно это касается воздушного фильтра, масла и контроля перегрева.
Ежедневное обслуживание компрессора
Ежедневное обслуживание поршневого компрессора занимает несколько минут, но позволяет предотвратить большинство распространённых проблем.
После работы нужно сливать конденсат из ресивера. Для этого компрессор отключают, сбрасывают давление до безопасного уровня и открывают дренажный кран в нижней части бака. Если из ресивера выходит много воды, это признак высокой влажности воздуха или интенсивной эксплуатации. В таких условиях желательно использовать влагоотделитель или осушитель.
Перед запуском нужно убедиться, что компрессор стоит устойчиво, вентиляционные отверстия не закрыты, вокруг оборудования есть свободное пространство для охлаждения, а шланги и соединения не повреждены.
Во время работы следует обращать внимание на шум, вибрацию, скорость набора давления и частоту включений. Если компрессор стал дольше накачивать ресивер, чаще запускаться или громче работать, это может указывать на утечки, износ клапанов, загрязнение фильтра или проблемы с поршневой группой.
Еженедельное обслуживание
Еженедельно необходимо проверять уровень масла через смотровое окно или щуп. Уровень должен находиться в пределах, указанных производителем. Недолив опасен перегревом и износом, а перелив может привести к выбросу масла, вспениванию и попаданию масла в сжатый воздух.
Также проверяют состояние масла. Если оно сильно потемнело, стало густым, вспененным или имеет запах перегрева, его нужно заменить раньше регламентного срока.
Воздушный фильтр осматривают и при необходимости очищают. В пыльных условиях фильтр может загрязняться очень быстро, поэтому иногда его приходится проверять чаще одного раза в неделю.
Дополнительно нужно осматривать соединения, шланги, фитинги, манометры, реле давления и дренажный кран. Утечки воздуха заставляют компрессор включаться чаще, увеличивают нагрузку на двигатель и ускоряют износ.
Первое ТО через 50–100 часов
Первое техническое обслуживание нового поршневого компрессора особенно важно. В период обкатки детали притираются, а в масле могут появляться частицы износа. Поэтому первая замена масла проводится раньше, чем последующие.
Обычно первое ТО выполняют через 50–100 часов работы. В него входит замена масла, проверка затяжки крепежа, осмотр ремня, соединений, прокладок, клапанов и рабочих параметров. Также желательно проверить отсутствие утечек воздуха и корректность работы реле давления.
Пропуск первого ТО может привести к тому, что загрязнённое масло после обкатки останется в системе и будет ускорять износ внутренних деталей.
Плановое ТО через 300–500 часов
Через 300–500 часов выполняют базовое плановое обслуживание. Главная операция — замена масла. Для поршневых компрессоров нужно использовать масло, рекомендованное производителем. Нельзя заливать неподходящие автомобильные масла без проверки совместимости, потому что они могут иметь неподходящую вязкость, присадки или температурные характеристики.
Одновременно с заменой масла очищают или меняют воздушный фильтр. Если фильтр повреждён, его обязательно заменяют, так как попадание пыли внутрь цилиндра быстро приводит к износу колец и клапанов.
Также проверяют приводной ремень, если он есть. Ремень не должен иметь трещин, расслоений и следов сильного износа. Натяжение должно быть нормальным: без проскальзывания, но и без чрезмерной нагрузки на подшипники.
На этом же этапе проверяют предохранительный клапан, обратный клапан, реле давления, манометры и герметичность соединений.
Расширенное ТО через 1000 часов или раз в год
Расширенное обслуживание проводят примерно через 1000 часов работы или не реже одного раза в год. Оно нужно для оценки состояния узлов, которые не всегда видны при обычном осмотре.
Проверяют клапанную плиту, впускные и нагнетательные клапаны, прокладки, состояние цилиндров, поршневых колец и подшипников. Изношенные клапаны часто становятся причиной медленного набора давления и перегрева компрессорной головки.
Также проводят осмотр электродвигателя: проверяют нагрев, состояние кабеля, клемм, пусковой аппаратуры, конденсаторов у однофазных моделей и работу тепловой защиты. Электрические проблемы часто проявляются как трудный запуск, срабатывание защиты или нестабильная работа под нагрузкой.
Отдельно оценивают состояние ресивера. Наружная коррозия, повреждения, вмятины, сильная ржавчина вокруг сварных швов или дренажного отверстия требуют внимания специалиста. Ресивер работает под давлением, поэтому его состояние нельзя игнорировать.
Полная диагностика через 2000 часов
Через 2000 часов или при появлении признаков серьёзного износа выполняют углублённую диагностику компрессорной головки. Она может включать частичную или полную разборку.
Проверяют цилиндры, поршни, кольца, шатуны, подшипники, коленчатый вал, клапанную плиту и прокладки. Износ поршневых колец приводит к падению производительности, повышенному расходу масла и попаданию масла в сжатый воздух. Повреждённые клапаны вызывают обратный переток воздуха и перегрев.
Полная диагностика позволяет определить, достаточно ли заменить отдельные расходные детали или требуется капитальный ремонт компрессорной головки.
Особенности обслуживания безмасляных поршневых компрессоров
Безмасляные поршневые компрессоры не требуют замены масла, но это не значит, что они не нуждаются в обслуживании. У таких моделей используются специальные поршневые кольца и покрытия, которые со временем изнашиваются.
Основное внимание уделяют воздушному фильтру, охлаждению, чистоте корпуса, состоянию клапанов, прокладок, соединений и ресивера. Также важно соблюдать режим работы, потому что многие безмасляные компрессоры не рассчитаны на длительную непрерывную нагрузку.
Если безмасляный компрессор стал шумнее, дольше набирает давление или начал перегреваться, это может говорить об износе колец, клапанов или цилиндра.
Что будет, если не обслуживать поршневой компрессор
Если не обслуживать поршневой компрессор, сначала появляются небольшие отклонения: компрессор дольше набирает давление, чаще включается, сильнее греется, становится шумнее. Затем проблемы нарастают.
Старое масло ухудшает смазку и охлаждение. Загрязнённый фильтр снижает подачу воздуха. Пыль внутри цилиндра ускоряет износ поршневых колец. Конденсат вызывает коррозию ресивера и загрязняет пневмосеть. Ослабленный ремень проскальзывает, а перетянутый ремень разрушает подшипники. Утечки воздуха увеличивают количество запусков и нагрузку на двигатель.
В результате компрессор теряет производительность, расходует больше электроэнергии, чаще перегревается и может выйти из строя в самый неподходящий момент. В тяжёлых случаях возможны заклинивание компрессорной головки, разрушение клапанов, повреждение электродвигателя или опасное ухудшение состояния ресивера.
Сколько стоит обслуживание поршневого компрессора
Стоимость обслуживания поршневого компрессора обычно ниже, чем у винтового, благодаря более простой конструкции и доступным расходным материалам. В среднем годовые затраты на ТО могут составлять около 5–10% от стоимости оборудования.
Основные расходы — это масло, воздушный фильтр, ремень, прокладки, клапанные пластины, работа специалиста и диагностика. Для небольших компрессоров часть операций владелец может выполнять самостоятельно, если это допускается инструкцией и соблюдаются меры безопасности.
Однако экономить на обслуживании не стоит. Несвоевременная замена масла или фильтра может привести к ремонту компрессорной головки, который будет стоить значительно дороже планового ТО.
Как продлить срок службы поршневого компрессора
Чтобы поршневой компрессор служил дольше, нужно соблюдать регламент обслуживания, использовать подходящее масло, регулярно чистить или менять воздушный фильтр, сливать конденсат и следить за режимом работы.
Компрессор должен работать в хорошо проветриваемом помещении. Нельзя ставить его вплотную к стене, закрывать кожухи и вентиляционные отверстия. Перегрев — одна из главных причин ускоренного износа поршневой группы.
Важно соблюдать допустимый цикл работы. Многие поршневые компрессоры не рассчитаны на непрерывную работу в режиме 100% нагрузки. Если компрессор почти постоянно включён и не успевает остывать, значит его производительности недостаточно для потребителей. В такой ситуации лучше использовать более мощную модель или ресивер большего объёма.
Также нужно устранять утечки воздуха в пневмосети. Даже небольшая утечка заставляет компрессор чаще запускаться, увеличивает износ двигателя, реле давления, клапанов и поршневой группы.
Признаки, что компрессору срочно требуется обслуживание
Поршневой компрессор нужно срочно проверить, если он стал дольше набирать давление, часто включается, сильно греется, работает громче обычного, вибрирует, выбрасывает масло, плохо запускается или отключается по защите.
Также тревожными признаками являются падение давления, запах перегретого масла, потемнение масла, следы подтёков, сильный конденсат, ржавчина в сливе ресивера, свист утечек, нестабильная работа реле давления и масло или вода в сжатом воздухе.
Если такие симптомы появились, лучше не продолжать эксплуатацию до выяснения причины. Работа неисправного компрессора может быстро превратить небольшую проблему в серьёзный ремонт.
Меры безопасности при обслуживании
Перед любыми работами компрессор нужно отключить от электросети и сбросить давление из ресивера. Нельзя разбирать соединения, фильтры, клапаны или трубки, если система находится под давлением.
После работы компрессорная головка и трубки могут быть горячими, поэтому нужно дождаться остывания. При замене масла следует использовать ёмкость для отработки и утилизировать масло правильно.
Предохранительный клапан, реле давления и ресивер относятся к важным элементам безопасности. Их нельзя отключать, заглушать или изменять без понимания последствий. Если есть сомнения, лучше обратиться к сервисному специалисту.
Итог
Техническое обслуживание поршневого компрессора — обязательное условие его надёжной и безопасной работы. Такое оборудование имеет простую конструкцию, но работает в тяжёлых условиях: с высоким давлением, нагревом, вибрацией и постоянным трением деталей.
Основные операции ТО — слив конденсата, проверка уровня масла, замена масла, очистка или замена воздушного фильтра, контроль ремня, проверка клапанов, соединений, автоматики и состояния ресивера.
Первое ТО обычно проводят через 50–100 часов, замену масла — каждые 300–500 часов, расширенную диагностику — примерно раз в год. При тяжёлых условиях эксплуатации интервалы нужно сокращать.
Регулярное обслуживание помогает сохранить производительность, снизить износ, продлить срок службы компрессора и избежать внезапных отказов. Для владельца это не лишняя трата, а способ обеспечить стабильную работу оборудования и снизить расходы на ремонт.
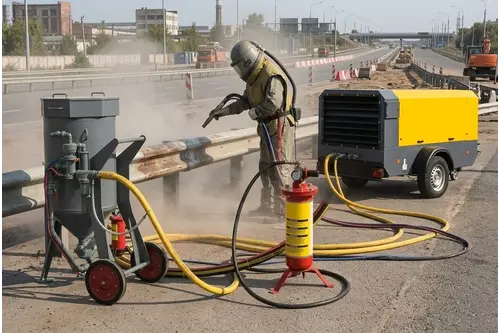
На первый взгляд кажется, что для пескоструйных работ не требуется сложное оборудование: достаточно пескоструйной ёмкости, компрессора, шланга и сопла. Но на практике именно компрессор чаще всего становится причиной проблем. Давление проседает, абразив бьёт слабо, очистка идёт медленно, расход песка растёт, а оборудование работает на пределе.
Пескоструйный аппарат — один из самых требовательных потребителей сжатого воздуха. В отличие от гвоздезабивного пистолета или продувки, он расходует воздух постоянно, а не короткими импульсами. Поэтому компрессор для пескоструя нужно подбирать не «примерно», а по конкретным параметрам: диаметру сопла, рабочему давлению, длине рукавов, режиму работы и условиям эксплуатации.
В этой статье разберём, как выбрать компрессор для пескоструйного аппарата, почему обычного цехового компрессора часто не хватает и какие ошибки приводят к слабой струе и перерасходу абразива.
Почему компрессор так важен для пескоструя
Пескоструйная очистка работает за счёт потока сжатого воздуха, который разгоняет абразив и направляет его на поверхность. Чем стабильнее давление и выше достаточный расход воздуха, тем эффективнее абразив снимает ржавчину, старую краску, окалину и загрязнения.
Если компрессор не справляется, аппарат может внешне работать, но результат будет слабым. Струя становится мягкой, абразив не очищает поверхность с нужной скоростью, оператор тратит больше времени, а расход материала увеличивается. При этом сам компрессор работает на пределе, перегревается и быстрее изнашивается.
Поэтому при выборе компрессора для пескоструйного аппарата главным параметром является не объём ресивера и не только максимальное давление, а реальная производительность при рабочем давлении.
Можно ли подключить пескоструй к уже имеющемуся компрессору
Во многих случаях — нет. Компрессор, который уже стоит в цеху или гараже, может отлично справляться с краскопультом, продувкой или пневмоинструментом, но пескоструйному аппарату требуется намного больше воздуха.
Например, промышленный пескоструйный аппарат с соплом 9,5 мм требует примерно 5,5 м³/мин воздуха при давлении 7–8 бар. Если используется сопло 11 мм, расход увеличивается примерно до 7,2 м³/мин. Для сравнения: многие компрессоры, которые применяются в мастерских, выдают около 2–3 м³/мин. Этого недостаточно для стабильной пескоструйной обработки.
На короткое время струя действительно может пойти: компрессор отдаст воздух из ресивера. Но через несколько секунд давление начнёт падать, и абразив перестанет бить с нужной силой. В результате поверхность будет очищаться медленно, а качество обработки станет нестабильным.
Компрессор для пескоструя подбирают под сопло с запасом по производительности 15–20%. Если пескоструйный аппарат требует 6 м³/мин, лучше выбирать компрессор с реальной производительностью от 7 м³/мин при нужном давлении.
Важно смотреть не на максимальную или теоретическую производительность, указанную в рекламных характеристиках, а на фактическую подачу воздуха при рабочем давлении. Эти значения могут заметно отличаться.
Как понять, хватит ли компрессора для пескоструйного аппарата
Первый шаг — посмотреть требования в документации на пескоструйный аппарат или сопло. Обычно там указываются расход воздуха и рабочее давление. Расход может быть указан в литрах в минуту или в кубических метрах в минуту. Например, 6000 л/мин — это 6 м³/мин.
После этого к требуемой производительности добавляют запас 15–20%. Если аппарат рассчитан на 5,5 м³/мин при 8 бар, компрессор желательно выбирать с производительностью не менее 6,5–7 м³/мин при тех же 8 бар.
По давлению большой запас обычно не нужен. Главное, чтобы компрессор стабильно выдавал требуемые 7–8 бар во время работы, а не только достигал этого значения в момент накачки.
Отдельно нужно учитывать длину рукавов. При длине до 40 метров потери давления обычно остаются умеренными. Если рукав длиннее 60 метров, следует закладывать дополнительный запас по производительности или выбирать компрессор с рабочим давлением 10–12 бар вместо стандартных 7–8 бар. Иначе на конце рукава давление окажется ниже, и струя будет слабее.
Расход воздуха в зависимости от диаметра сопла
Диаметр сопла напрямую влияет на производительность пескоструйного аппарата и требования к компрессору. Чем больше сопло, тем выше расход воздуха и тем мощнее должен быть компрессор.
Эти значения являются ориентировочными. Точные требования зависят от типа сопла, абразива, давления, состояния рукавов и конструкции пескоструйного аппарата. Но таблица хорошо показывает главный принцип: увеличение диаметра сопла даже на несколько миллиметров резко повышает потребность в воздухе.
Почему струя слабая, хотя компрессор кажется мощным
Одна из самых частых проблем при пескоструйной обработке — слабая струя при, казалось бы, мощном компрессоре. Причина не всегда в самом компрессоре. Часто проблема возникает из-за неправильной настройки системы или несоответствия элементов комплекта.
Первое, что нужно проверить, — соответствует ли диаметр сопла производительности компрессора. Сопло 6,5 мм требует около 3,5 м³/мин, а сопло 9,5 мм — уже примерно 5,5 м³/мин. Если установить крупное сопло на компрессор с недостаточной подачей воздуха, он просто не успеет поддерживать нужное давление.
Вторая распространённая причина — длинный, изношенный или слишком узкий рукав. На каждые 15 метров сверх стандартных 40 метров может теряться примерно 0,5 бар давления. Если используется рукав длиной 80 метров, а компрессор выдаёт 7 бар, на сопле может остаться около 5 бар. Для качественной очистки металла этого уже недостаточно.
Третья причина — утечки и сопротивление в пневмосети. Негерметичные соединения, забитые фильтры, неподходящие сцепки, переходники с малым проходным сечением и старые рукава снижают фактическое давление на сопле.
Четвёртый фактор — режим работы компрессора. Если компрессор постоянно пытается «догнать» давление и работает на пределе, его реальная производительность может быть ниже паспортной. Запас 15–20% позволяет оборудованию работать в нормальном режиме, без постоянной перегрузки.
Какой тип компрессора выбрать для пескоструя
Для пескоструйных работ чаще всего используют винтовые компрессоры. Они рассчитаны на длительную непрерывную работу и способны стабильно выдавать большой объём воздуха. Поршневые модели подходят только для небольших задач, коротких включений или компактных пескоструйных камер с малым расходом воздуха.
Если пескоструй нужен для редкой обработки небольших деталей, можно рассматривать электрический компрессор небольшой производительности и пескоструйную камеру. Но для очистки металлоконструкций, кузовов, резервуаров, мостовых элементов, строительных объектов и крупногабаритных деталей обычно требуется винтовой компрессор.
Для работы на улице и на выездных объектах часто выбирают дизельный компрессор на шасси. Он автономен, не требует подключения к электросети и рассчитан на тяжёлые условия эксплуатации. Типичная модель с двигателем 40–55 кВт выдаёт около 5–7 м³/мин при давлении 7–10 бар. Этого достаточно для работы с соплами 9,5–11 мм.
Электрический винтовой компрессор чаще выбирают для цеха, мастерской или стационарной пескоструйной камеры. Он обычно дешевле в эксплуатации, тише и экономичнее дизельного, но требует подходящей электросети, чаще всего 380/400 В.
Дизельный или электрический компрессор
Выбор между дизельным и электрическим компрессором зависит от места работы.
Если пескоструйные работы выполняются на улице, на строительной площадке, при обработке металлоконструкций или объектов без стабильного электропитания, удобнее использовать дизельный компрессор. Он приезжает на объект на шасси и работает автономно. Достаточно обеспечить запас топлива и нормальный доступ для обслуживания.
Если работы выполняются в помещении, на производстве или в мастерской, рациональнее электрический компрессор. Он не требует топлива, проще в ежедневной эксплуатации и лучше подходит для постоянного стационарного поста. Но перед покупкой нужно убедиться, что электросеть выдержит нужную мощность.
Для крупных объектов иногда используют более мощные компрессоры или подключают несколько аппаратов параллельно. Это позволяет работать на двух постах одновременно или поддерживать высокую производительность в несколько смен.
Как влияет длина рукава
Длина рукава — важный параметр, который часто недооценивают. Чем дальше пескоструйщик находится от компрессора, тем больше потери давления в линии.
При длине до 40 метров система обычно работает без существенных потерь, если рукав подобран правильно. При увеличении длины до 60–80 метров давление на сопле может заметно снизиться. В среднем каждые дополнительные 15 метров после базовых 40 метров могут давать потерю около 0,5 бар.
Чтобы компенсировать потери, используют рукава подходящего диаметра, сокращают количество лишних соединений, избегают узких переходников и выбирают компрессор с запасом по производительности. В некоторых случаях вместо компрессора на 7–8 бар целесообразно использовать модель на 10–12 бар, чтобы на сопле сохранить требуемое давление.
Что должно входить в пескоструйный комплект
Пескоструйный аппарат и компрессор — это только основа системы. Для запуска работ нужен полноценный комплект, в котором все элементы совместимы между собой.
В комплект обычно входят пескоструйная ёмкость, компрессор, рукава высокого давления, сопло нужного диаметра, соплодержатель, сцепки, хомуты, фильтры, влагоотделитель, средства индивидуальной защиты и расходные элементы.
Особенно важно правильно подобрать сопло, рукав и соединения. Если проходное сечение слишком маленькое или соединения не соответствуют друг другу, даже мощный компрессор не даст нужного результата на сопле.
Для выездных работ часто используют комплект из пескоструйной ёмкости на 100–200 литров, дизельного компрессора на шасси, рукавов, сопла и полного комплекта защиты оператора. Для стационарной работы в цеху чаще применяют электрический винтовой компрессор, ресивер, осушитель, фильтры и пескоструйную камеру или аппарат меньшего объёма.
Нужны ли шлем и костюм для пескоструйных работ
Средства защиты обязательны. Пескоструйная обработка связана с высокой скоростью абразива, пылью, рикошетами и шумом. Работать без защиты опасно.
Оператору нужен специальный пескоструйный шлем с принудительной подачей чистого воздуха. Обычный респиратор для таких условий не подходит: он быстро забивается пылью, и дышать становится невозможно. Шлем подключается к отдельной воздушной линии через фильтр, а лицо защищается ударопрочным стеклом.
Также требуется защитный костюм из плотной ткани, краги или перчатки, защита ног и элементы, закрывающие шею и плечи. Костюм защищает от отскоков абразива, а шлем — от пыли и прямого попадания частиц.
Экономить на средствах защиты нельзя. Даже при небольших объёмах работ защита оператора должна быть такой же обязательной частью комплекта, как сопло или рукав.
Камера или пескоструйная ёмкость
Для работы в помещении можно использовать пескоструйную камеру или напорный пескоструйный аппарат. Выбор зависит от размера деталей и требуемой производительности.
Пескоструйная камера — это закрытый шкаф с перчатками, смотровым окном и системой фильтрации. Она подходит для небольших деталей, инструмента, фурнитуры, крепежа и запчастей. Абразив не разлетается по цеху, пыль улавливается фильтрами, а материал можно использовать повторно. Это удобный вариант для аккуратной и чистой обработки небольших изделий.
Пескоструйная ёмкость, или «бочка», применяется для более крупных задач: металлоконструкций, рам, кузовных деталей, резервуаров, строительных элементов и других изделий, которые не помещаются в камеру. Напорный аппарат с соплом 9,5 мм способен очищать примерно 10–15 м² в час, тогда как камера обычно даёт около 3–5 м² в час.
Короткое правило простое: камера — для чистой и аккуратной обработки небольших деталей, пескоструйная ёмкость — для быстрой и мощной работы по крупным поверхностям. В некоторых мастерских используют оба варианта под разные задачи.
Нужно ли ставить ресивер и осушитель
Ресивер помогает сгладить пиковые нагрузки и стабилизировать подачу воздуха. Для пескоструйных работ он полезен, но не заменяет производительность компрессора. Если компрессор физически не выдаёт нужный объём воздуха, большой ресивер не решит проблему — он лишь на короткое время отсрочит падение давления.
Осушитель и фильтры особенно важны. Влага в воздухе приводит к комкованию абразива, перебоям подачи, забиванию магистралей и нестабильной работе аппарата. При стационарной работе желательно использовать холодильный или адсорбционный осушитель, магистральные фильтры и исправные конденсатоотводчики.
Для выездных работ также применяют влагоотделители и фильтры. Чем влажнее воздух и чем дольше смена, тем выше требования к подготовке воздуха.
Какие расходники нужно учитывать
Пескоструйный аппарат требует регулярной замены расходных элементов. Это нормальная часть эксплуатации.
Сопло постепенно изнашивается, его внутренний диаметр увеличивается, расход воздуха растёт, а эффективность обработки снижается. Рукава со временем протираются, фильтры загрязняются, стёкла шлема мутнеют, уплотнения и затворы требуют обслуживания.
Лучше заранее иметь запас основных расходников: сопла нужных диаметров, рукава, сцепки, соплодержатели, хомуты, фильтры для шлема, защитные стёкла, прокладки и уплотнения. Особенно важно выбирать оборудование со стандартными соединениями, чтобы замена деталей не превращалась в долгий поиск редких комплектующих.
Частые ошибки при выборе компрессора для пескоструя
Одна из главных ошибок — выбор компрессора только по давлению. Давление 8 бар само по себе ничего не гарантирует, если компрессор не способен выдать нужный объём воздуха. Для пескоструя производительность важнее, чем максимальное значение давления в паспорте.
Вторая ошибка — использование слишком большого сопла с недостаточно мощным компрессором. В этом случае давление быстро проседает, а струя становится слабой.
Третья ошибка — игнорирование длины и состояния рукавов. Узкие, длинные, повреждённые или собранные через множество переходников линии дают большие потери.
Четвёртая ошибка — отсутствие осушки воздуха. Влажный воздух ухудшает подачу абразива и может привести к остановке работ.
Пятая ошибка — экономия на защите оператора. Пескоструйные работы нельзя выполнять без шлема, костюма и подачи чистого воздуха.
Как выбрать компрессор под свою задачу
Для правильного выбора нужно определить, какие поверхности будут обрабатываться, какой абразив планируется использовать, какой диаметр сопла нужен, какое рабочее давление требуется, какой будет длина рукавов и где будут проходить работы — в цеху или на выезде.
После этого подбирают компрессор по реальной производительности при рабочем давлении. К требуемому расходу воздуха добавляют запас 15–20%. Если работы будут вестись на длинных рукавах, в холодных или влажных условиях, при высокой интенсивности или в несколько постов, запас может быть больше.
Для небольших камер и мелких деталей можно использовать менее производительные электрические компрессоры. Для напорных аппаратов с соплами 9,5–11 мм обычно нужны винтовые компрессоры производительностью от 6–9 м³/мин. Для выездных работ чаще выбирают дизельные компрессоры на шасси, для стационарных постов — электрические винтовые модели.
Итог
Компрессор для пескоструйного аппарата выбирают не по принципу «какой есть», а строго под расход воздуха и диаметр сопла. Для стабильной работы важно, чтобы компрессор выдавал нужный объём воздуха при рабочем давлении 7–8 бар и имел запас по производительности 15–20%.
Если компрессор слабее требуемого, пескоструй будет работать нестабильно: давление просядет, струя ослабнет, расход абразива увеличится, а очистка станет медленной. Если же подобрать компрессор правильно, система будет работать ровно, поверхность будет очищаться быстрее, а оборудование прослужит дольше.
Для небольших деталей подойдёт пескоструйная камера и компактный компрессор. Для кузовных работ, металлоконструкций, резервуаров и крупных объектов нужен полноценный напорный аппарат, мощный винтовой компрессор, правильно подобранные рукава, оснастка, фильтрация воздуха и обязательная защита оператора.
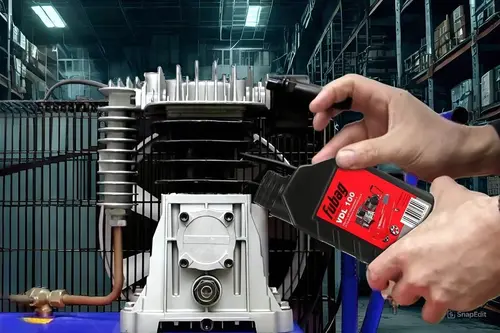
В процессе эксплуатации поршневого масляного компрессора время от времени возникает необходимость в «доливе» или замене масла. Хотя сам процесс достаточно прост, на практике могут возникнуть некоторые вопросы, на которые мы постараемся ответить. Важно отметить, что для поршневых масляных компрессоров используется специализированное масло с определёнными характеристиками, соответствующими рекомендациям по эксплуатации компрессора. В этой статье мы подробно рассмотрим, как правильно выполнить эту процедуру шаг за шагом.
Главными параметрами качества масла являются вязкость, кислотность, содержание водорастворимых кислот и щелочей, окисляемость, а также содержание воды и механических примесей, и температура вспышки. Не будем углубляться в детали этих характеристик, так как ранее мы уже обсуждали их в одной из статей. Вы просто должны знать, что масло, которое вы покупаете для поршневых компрессоров, должно иметь индекс 100 (что означает вязкость масла 100 мм²/с при 40 ºC). Буквенные аббревиатуры могут различаться и включать такие обозначения, как VDL, ISO, VG, VC, P, PD и другие. Только такое масло подходит для использования в поршневых масляных компрессорах. Оно может быть минеральным, синтетическим или полусинтетическим и содержать различные добавки, предотвращающие образование пены и нагар.
Поэтому, если вы добавляете небольшое количество масла, крайне не рекомендуется смешивать разные масла. Это связано с тем, что каждое из них может содержать уникальные присадки, которые могут взаимодействовать некорректно и негативно повлиять на функционирование поршневого компрессора. В случае, если вы решили долить масло, вам необходимо точно знать марку ранее используемого продукта. Если эта информация недоступна, рекомендуется слить старое масло и полностью залить новое.
Теперь давайте разберёмся с правилами и порядком замены масла в поршневых масляных компрессорах. Полная замена масла должна осуществляться после первых 50 часов работы в компрессорах с прямым приводом и после первых 100 часов — в устройствах с ременным приводом. В дальнейшем регулярную замену масла следует проводить каждые 300 часов эксплуатации. Кроме того, можно принимать решение о замене масла, основываясь на визуальных признаках: если вы заметили изменение цвета масла — побеление указывает на наличие воды, а потемнение может сигнализировать о сильном перегреве, — в таких случаях масло также следует немедленно заменить.
Для замены масла в поршневом масляном компрессоре рекомендуется следовать следующей инструкции:
Сначала необходимо отключить компрессор, это можно сделать, нажав кнопку на прессостате или переключив рычаг в положение «Выкл» или в положение "О" или "OFF", в зависимости от конструкции устройства. Эти действия приведут к остановке электродвигателя, а также сбросу давления из нагнетательного воздухопровода и поршневого блока.
Затем нужно снизить давление в ресивере до атмосферного и, наконец, отключить вводной выключатель или вынуть вилку питающего кабеля компрессора из электрической сети.
После этого следует дождаться, пока масло в компрессоре остынет до температуры примерно 50-80°C.
Затем открутите пробку заливного отверстия, которая находится на поршневом блоке в верхней части картерной рубашки компрессора. После этого следует ослабить сливную пробку, размещенную в нижней части картерного отсека.
Теперь необходимо подготовить старую ненужную емкость для сбора отработанного масла и установить ее под сливное отверстие.
Полностью открутите сливную пробку и слейте масло. После завершения слива закрутите сливную пробку обратно.
Затем залейте новое масло в заливное отверстие, подходящее для поршневых компрессоров, до необходимого уровня. Уровень масла в картере поршневого блока должен находиться в пределах красной метки на смотровом стекле. Учтите, что объем масла, необходимый для заправки, может варьироваться в зависимости от модели компрессора и составлять от 0,3 литра и более, в то время как для поршневых компрессоров с ременным приводом этот объем зачастую находится в диапазоне от 0,5 до 0,9 литра.
Наконец, закрутите пробку заливного отверстия.
После успешной замены масла обратите внимание на несколько ключевых аспектов, чтобы убедиться, что ваш компрессор работает наиболее эффективно. Если во время работы вы заметили, что поршневой блок стал работать тише и размереннее, это отличное свидетельство того, что замена масла прошла успешно и была произведена в нужное время. Регулярная замена масла не только способствует увеличению срока службы вашего оборудования, но и улучшает его производительность.
Когда речь идет о выборе масла для компрессора, очень важно ориентироваться на рекомендации производителя. Поскольку каждый компрессор имеет свои особенности и требования к смазочным материалам, использование подходящего масла гарантирует оптимальную работу. Такие масла, как MANNOL ISO 100 или FUBOG VDL 100, зарекомендовали себя на рынке и могут стать хорошим выбором для обеспечения стабильной работы вашего компрессора. Они отличаются высокой термостойкостью и способностью защищать внутренние элементы компрессора от износа, что в свою очередь повышает эффективность и надежность работы.
Также убедитесь, что уровень масла проверен после его заправки и соответствует оптимальным показателям, указанным в технической документации. Это поможет избежать возможных неисправностей, которые могут возникнуть из-за недостатка или избытка масла.
Не забывайте об регулярном техническом обслуживании вашего компрессора, включая не только замены масла, но и проверку фильтров, щеток, а также систем охлаждения и нагнетания. Это позволит вам обеспечить долговечность работы вашего оборудования, а также предотвратить непредвиденные поломки, которые могут привести к дорогостоящему ремонту или простоям в работе. Правильное обращение и поддержка в исправном состоянии вашего компрессора — залог его надежной и долгосрочной эксплуатации.
Пневмоцентр.ру
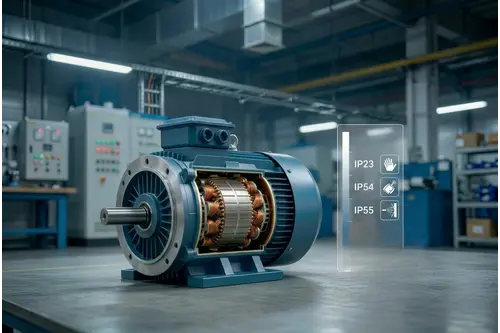
Электрическое оборудование компрессора работает под постоянной нагрузкой в процессе производства сжатого воздуха. На электродвигатель, частотный преобразователь, шкаф управления и другие электрические компоненты влияют интенсивность работы пневмосети, температура окружающего воздуха, запыленность, влажность и перепады напряжения. Особое внимание при выборе промышленного компрессора следует уделять степени защиты электродвигателя.
Долгое время промышленные предприятия оснащались преимущественно поршневыми компрессорами. Однако сегодня ситуация изменилась: во многих сферах на смену традиционным «поршневикам» приходят современные винтовые установки. Но оправдан ли такой выбор? Давайте разбираться.
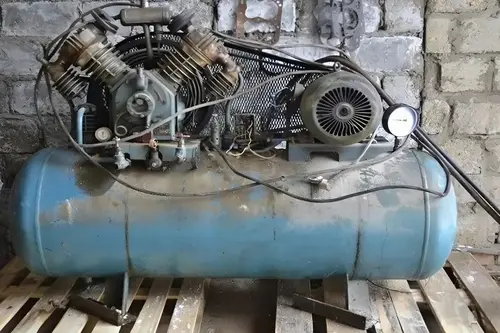
Вокруг поршневых компрессоров сложилось большое количество заблуждений, источником которых зачастую являются люди, недостаточно осведомленные о принципах работы и обслуживании компрессорного оборудования. В этой статье мы постараемся еще раз рассмотреть основные из этих заблуждений и развеять их.
Первое заблуждение: чем больше объем ресивера, тем лучше.
Этот миф можно трактовать по-разному. В некоторых случаях утверждается, что чем больше ресивер, тем выше его эффективность. В других случаях можно услышать, что больший ресивер обеспечивает большее количество воздуха, производимого компрессором. Однако в любом из этих примеров оба утверждения являются ошибочными.
Во-первых, объем ресивера не оказывает никакого влияния на производительность компрессора! На производительность влияет лишь набор характеристик компрессорной группы и мощность электродвигателя. Объем ресивера служит преимущественно для поддержания оптимального рабочего режима компрессора, позволяя улучшать соотношение включений и выключений устройства за определенный промежуток времени. Однако он не способен увеличить объем выдаваемого воздуха.
Представим себе простую ситуацию. У нас есть три компрессора Remeza: СБ4/С-100 LB 75, СБ4/Ф-270 LB 75, СБ4/Ф-500 LB 75, которые имеют производительность на впуске 950 л/мин (примерно 665 л/мин на выходе) и объем ресивера 100, 270 и 500 л соответственно. При этом потребление воздуха остается постоянным и равно 500 л/мин, а давления срабатывания на включение и выключение (Рmin и Рmax) составляют 8 бар и 10 бар. Давайте рассчитаем режим работы каждого из компрессоров.
Порядок выполнения расчетов в данном контексте выглядит следующим образом. Во время нагнетания сжатый воздух, который нагнетает компрессор, поступает в ресивер. Одновременно с этим сжатый воздух расходуется через подключенное пневматическое оборудование. Разница между объемом сжатого воздуха, производимым компрессором (производительность компрессора, обозначаемая как Qк), и объемом расходуемого воздуха Qрасх будет накапливаться в ресивере. Если обозначить объем ресивера как Vр, то продолжительность работы компрессора в режиме нагнетания можно определить с помощью следующей формулы:
t1 = Vр х (Рmax - Рmin) / (Qк - Qрасх)
После этого, когда компрессор находится в режиме ожидания, он не генерирует сжатый воздух. В этом режиме работа пневмооборудования обеспечивается за счет сжатого воздуха, уже находящегося в ресивере. Для расчета времени падения давления в ресивере от Рmax до Рmin используйте следующую формулу:
t2 = Vр х (Рmax - Рmin) / Qрасх
Сложив значения t1 и t2, мы получим время одного рабочего цикла компрессора (tрц). Результаты этих расчетов представлены в Таблице 1.
Модель
компрессора
t1, мин
t2, мин
tрц, мин
Кол-во включений
за 1 час
СБ4/С-100 LB 75
1,67
0,4
2,07
29
СБ4/Ф-270 LB 75
4,5
1,08
5,58
11
СБ4/Ф-500 LB 75
8,3
2
10,3
6
Из представленных данных в Таблице 1 следует, что оптимальный объем ресивера при заданном расходе воздуха равен 270 литрам. Если объем ресивера составляет всего 100 литров, компрессор будет включаться слишком часто, а при объеме в 500 литров он будет слишком долго работать в режиме нагнетания, что может привести к перегреву и преждевременному износу компрессорной группы. По этой причине необходимо проявлять особую осторожность при установке дополнительных ресиверов.
Второе заблуждение: чугунный поршневой блок лучше алюминиевого.
На самом деле, формулировка не совсем корректна, по двум причинам. Во-первых, прежде всего, более правильно сравнивать не компрессорные группы, а именно блоки цилиндров. Во-вторых, алюминиевые блоки цилиндров для компрессоров практически не производятся. Многие блоки цилиндров имеют охлаждающие ребра из алюминия, но в их корпусах чаще всего устанавливаются чугунные гильзы. И сами эти корпуса опять же сделаны не из «чистого» алюминия, а скорее из силумина – это сплав алюминия и кремния, в котором алюминий выдерживает высокие температурные нагрузки, а кремний «придаёт» твердость. Такие блоки цилиндров уже можно сравнивать с чугунными.
Основные преимущества чугунных блоков заключаются в их низкой стоимости и легкости в производстве. Однако они достаточно массивны и как следствие имеют большой вес. Блоки из алюминиевого сплава с охлаждающими ребрами, в свою очередь, предлагают такие достоинства, как лучший теплоотвод (теплопроводность алюминия в 3-4 раза выше, чем у чугуна), меньший вес и возможность создания большей площади охлаждающей поверхности. Высокая эффективность отвода тепла позволяет эксплуатировать компрессоры более интенсивно.
Третье заблуждение: чем больше у компрессора цилиндров, тем лучше
Многие потребители считают, что чем большее у поршневого компрессора цилиндров, тем он лучше. Например, трехцилиндровый поршневой блок, лучше, чем двухцилиндровый, он будет более производительнее, а значит лучше. Однако это не совсем так. Более важным параметром является не количество цилиндров, а количество ступеней сжатия. Поршневые группы могут быть одно-, двух- или многоступенчатыми. В чем же заключается разница между ними?
Рассмотрим двухцилиндровые компрессорные группы. Они могут быть как одно-, так и двухступенчатыми. В двухцилиндровой одноступенчатой группе имеются два цилиндра с одинаковым диаметром. Оба цилиндра работают в противофазе, одновременно всасывая воздух, сжимая его до максимального давления и выталкивая в линию нагнетания.
Двухцилиндровая двухступенчатая группа тоже состоит из двух цилиндров, но с разными диаметрами. В цилиндре первой ступени воздух сжимается до определенного промежуточного давления, затем охлаждается в межступенчатом охладителе и доводится до максимального давления в цилиндре второй ступени. Межступенчатый охладитель представляет собой специальную медную трубку, которая обеспечивает промежуточное охлаждение сжатого воздуха, тем самым приближая процесс сжатия к идеальному и повышая общий коэффициент полезного действия (КПД) поршневой группы.
Размеры цилиндров подбираются так, чтобы на каждой ступени сжатия осуществлялась примерно одинаковая работа. Двухцилиндровые двухступенчатые компрессорные группы имеют множество преимуществ по сравнению с двухцилиндровыми одноступенчатыми.
Другим важным моментом является опять же не количество цилиндров, а диаметр цилиндра, помноженный на ход поршня, то есть по сути какую производительность он может дать. Если потребитель приобретает трехцилиндровый компрессор, в котором диаметр каждого цилиндра с детский кулачок младенца, то уже не важно сколько у него цилиндров.
Четвертое заблуждение: производительность компрессора должна быть равна потреблению сжатого воздуха.
Производительность поршневого компрессора представляет собой переменную величину, которая зависит от условий всасывания, таких как давление и температура окружающего воздуха. Поэтому при обсуждении производительности важно указывать именно эти условия. Обычно для поршневых компрессоров указывается теоретическая производительность.
Теоретическая производительность, или производительность на всасывании, определяется как объем, который поршень перемещает за единицу времени. Из-за определенных конструктивных характеристик компрессорной группы эта величина значительно отличается от реальной производительности.
Разница между количеством входящего воздуха и выходящего воздуха, в поршневом компрессоре составляет 20-30 %.
Потому что присутствуют:
Потери на нагрев воздуха;
Потери на дросселировании (всасывающего и нагнетательного трубопровода (падение давления воздуха в процессе протекания через резкое сужение трубопровода );
Наличие вредного пространства в цилиндрах (Это свободный объем между поршнем и крышкой цилиндра в момент нахождения поршня в верхней мертвой точке. Его объем составляет 4-10 % от рабочего объема цилиндра. Всасывание воздуха начинается тогда, когда давление расширяющегося в цилиндре воздуха станет меньше давления всасывания (атмосферного давления));
Потери при запуске компрессора на стартовом клапане;
В результате всех этих потерь, реальная производительность поршневого компрессора, также известная как производительность на нагнетании, оказывается ниже теоретической примерно на 20-30%, в зависимости от типа компрессора.
Кроме того, полученное значение производительности компрессора на нагнетании должно быть выше реальной потребности в сжатом воздухе на 15-20%. В противном случае компрессор будет непрерывно работать в режиме нагнетания, что в свою очередь приведет к его быстрому выходу из строя.
Важно также учитывать, что режим работы поршневого компрессора повторно-кратковременный, с продолжительностью включения (ПВ) до 60%, при продолжительности одного цикла от 6 до 10 мин. Допускается непрерывная работа компрессора не более 15 мин, но не чаще одного раза в течение 2-х часов.
Пятое заблуждение: давление поршневого компрессора должно быть аналогичным давлению пневматического оборудования
Как осуществляется выбор поршневого компрессора по давлению? Обычно процесс начинается с определения давления, необходимого для потребителей сжатого воздуха, после чего на основании этого значения выбирается необходимое давление компрессора. В некоторых случаях при этом закладывают небольшой запас по давлению. Однако такой подход не является полностью правильным. Выбор компрессора по давлению должен учитывать два ключевых аспекта.
Во-первых, важно помнить, что в технических характеристиках компрессора указано его максимальное рабочее давление. Обычно компрессоры функционируют следующим образом: они нагнетают воздух до достижения максимального рабочего давления Pmax и отключаются, а повторное включение происходит при снижении давления до уровня включения Pmin. Разница между Pmax и Pmin, как правило, составляет 2 бара. Таким образом, если для потребителей необходимое давление составляет 6,5 бар, то использование компрессора с Pmax = 8 бар не будет целесообразным, поскольку его Pmin равняется 6 барам.
Во-вторых, следует учитывать, что в процессе доставки сжатого воздуха от компрессора до потребителей наблюдается падение давления. Это падение давления увеличивается с увеличением длины трубопровода и количества местных сопротивлений, включая запорную арматуру, углы, тройники и другие фитинги. Также стоит отметить, что если сравнить два участка трубопровода одинаковой длины с различными диаметрами, например, 1/2" и 3/4", то в трубе меньшего диаметра будет большее падение давления. Падение давления наблюдается и в системах подготовки воздуха: например, при прохождении через осушитель оно составит 0,2 бар, а при прохождении через каждый из микрофильтров — от 0,1 до 0,15 бар; при этом по мере загрязнения фильтрующего элемента данное падение будет увеличиваться. Поэтому, выбирая максимальное рабочее давление компрессора, необходимо учитывать конструкцию пневматической магистрали и специфику оборудования, применяемого для подготовки сжатого воздуха.
Шестое заблуждение: если компрессор «гонит» масло и влагу, то он неисправен.
Потребители зачастую ошибочно полагают, что присутствие влаги и масла в сжатом воздухе после поршневого компрессора свидетельствует о его неисправности. Это мнение является серьезным заблуждением.
Разумеется, если уровень масла снижается так существенно, что приходится добавлять его в большом количестве, это однозначно указывает на проблему с компрессором. Однако следует помнить, что естественный уход компрессорного масла является нормальным явлением. Существуют даже установленные нормы по содержанию масла в сжатом воздухе после поршневого компрессора, составляющие примерно 25-30 мг/м³.
Ситуация аналогична и с влагой в сжатом воздухе. Если за компрессором не установлен осушитель — будь, то рефрижераторный или адсорбционный — присутствие влаги в сжатом воздухе будет неизбежным. Установка различных влагоотделителей и циклонных сепараторов после компрессора лишь частично решает проблему удаления влаги.
Еще одним распространенным заблуждением является мнение о том, что использование безмасляного компрессора гарантирует получение сжатого воздуха с высокой степенью чистоты. Хотя верно, что безмасляные компрессоры исключают попадание масла в сжатый воздух, влага по-прежнему будет там присутствовать. При попадании влаги в ресивер она взаимодействует с его внутренней поверхностью, вызывая коррозию, из-за чего ржавчина со временем будет загрязнять сжатый воздух. Исключение составляют только медицинские компрессоры, которые имеют внутри ресивера полимерное покрытие.
Седьмое заблуждение: если компрессор не нагнетает сжатый воздух, то он неисправен.
Существует много различных примеров, при которых технически исправный компрессор может либо вовсе не функционировать, либо работать с нарушениями. Одной из таких проблем является пониженное напряжение в электросети, особенно в однофазной. В данном случае проявления проблемы могут быть разнообразными. В одних обстоятельствах может сработать тепловая защита, что приведет к немедленному отключению. В других случаях компрессор способен нагнетать сжатый воздух до максимального рабочего давления, а затем отключаться, но при снижении давления до уровня включения он не запускается повторно. Часто при этом начинается "гудение" электродвигателя, и, если компрессор не отключить, это может привести к выходу двигателя из строя.
Также бывают сложности, когда компрессор подключается через удлинитель. Чем длиннее провод и меньше его поперечное сечение, тем выше вероятность того, что компрессор не сможет включиться. Поэтому рекомендуется избегать использования удлинителей с длиной более 2-3 метров.
При подключении поршневого компрессора к трехфазной сети очень важно следить за направлением вращения шкивов компрессорной группы и электродвигателя (направление вращения всегда указано). Если на этом этапе допустить ошибку, компрессор будет работать, и на первый взгляд может показаться, что его производительность соответствует паспортным данным. Проблема заключается в том, что в этом случае шкив компрессорной группы (который также выполняет функцию вентилятора) будет вращаться в неверном направлении.
Восьмое заблуждение: в поршневой компрессор можно заливать масла, используемые в поршневых двигателях внутреннего сгорания.
Этот миф широко распространен в автосервисах. Дело в том, что хотя двигатель внутреннего сгорания и поршневая компрессорная группа могут казаться работающими по схожему принципу, это не означает, что можно использовать моторные масла в поршневом компрессоре. Тем более, что в автосервисах моторные масла всегда под рукой.
Использовать автомобильные масла в компрессоре категорически не рекомендуется, поскольку для этих целей существуют специальные компрессорные масла, такие как, например, те, которые представлены в каталоге Shell. Масла для двигателей и для компрессоров отличаются по вязкости и предназначены для разных условий работы, включая температурные режимы.
Для примера, моторное масло Лукойл GENESIS ARMORTECH 5W-40 имеет кинематическую вязкость 88.7 мм²/с при 40°C и 14.9 мм²/с при 100°C, а его температура вспышки достигает 237°C. В то время, как например, компрессорное масло MANNOL Compressor Oil ISO 46 обладает кинематической вязкостью 45,06 мм²/с при 40°C и 6,58 мм²/с при 100°C, а температура вспышки у него составляет 216°C.
Также стоит отметить, что даже если компрессорные масла имеют схожие характеристики, но произведены разными компаниями, их смешивать нельзя. Если в компрессоре использовано масло одного производителя, перед тем как добавить масло от другого производителя, необходимо полностью слить предыдущее масло.
Девятое заблуждение: промышленный поршневой компрессор может использоваться на промышленном производстве для непрерывной работы.
Поршневой компрессор как мы отмечали уже ранее, имеет повторно-кратковременный режим работы, поэтому изначально не предназначен для непрерывной эксплуатации.
Важно понимать, что классификация поршневых компрессоров, на бытовые, полупрофессиональные и промышленные основывается в первую очередь на особенностях конструкции. Бытовые и полупрофессиональные компрессоры включают как безмасляные, так и масляные модели с прямым приводом, в то время как к промышленным относятся масляные компрессоры с ременным приводом.
Еще одним важным отличием между компрессорами разных классов является тип привода. Бытовые и полупрофессиональные модели оснащены прямым приводом, представляющим собой прямое соединение между коленчатым валом поршневой группы и электродвигателем отсюда и название – компрессоры с прямой передачей. Частота вращения ротора электродвигателя и коленчатого вала составляет примерно 3000 оборотов в минуту, что может приводить к быстрому нагреву поршневой группы. Хотя для охлаждения как электродвигателя, так и поршневой группы предусмотрен вентилятор, его небольшие размеры затрудняют эффективное рассеивание тепла. Поэтому такие компрессоры имеют склонность к быстрому нагреву и в силу этого имеют определенный «потолок» по мощности и производительности.
В свою очередь, промышленные компрессоры имеют ременной привод, который значительно снижает число оборотов коленчатого вала. Это достигается за счет установки приводного шкива с большим диаметром по сравнению с шкивом электродвигателя. Средняя частота вращения коленчатого вала составляет 1000-1500 оборотов в минуту, что способствует снижению температуры в системе. Поэтому такие компрессоры могут работать при интенсивном режиме и выдавать уже приличную производительность. Такие компрессоры используют на промышленном производстве.
Десятое заблуждение: после покупки поршневого компрессора о нем можно забыть.
Такая ситуация очень часто возникает почти с каждым оборудованием до тех пор, пока оно работает. И только когда начинают появляться явные признаки того, что оборудование работает «не так как всегда», потребитель обращается к инструкции. Довольно часто пользователи полагают, что обслуживание поршневого компрессора сводится только к регулярному техническому обслуживанию, которое включает замену масла и картриджа воздушного фильтра. Тем не менее, помимо плановых технических действий, необходимо также регулярно осуществлять несколько дополнительных операций:
● Важно следить за уровнем масла и при необходимости доливать его;
● Необходимо контролировать натяжение приводного ремня;
● Периодически сливать конденсат из ресивера (если это не хочется делать
вручную, можно установить автоматический клапан слива);
● Время от времени надо очищать поршневой блок, продувая его сжатым воздухом;
● Наконец, следить за состоянием резьбовых соединений, так как от постоянной вибрации они могут «разболтаться».
Кроме того, в зависимости от условий эксплуатации необходимо не реже одного раза в месяц продувать картридж воздушного фильтра сжатым воздухом.
Все эти нехитрые правила позволят компрессорному оборудованию продлить срок службы, а его хозяину сэкономить на покупке нового агрегата.